Tots sabem que els tipus de generadors làser inclouen làsers d'ona contínua (també coneguts com a làsers CW) i làsers pulsats. Com el seu nom indica, la sortida del làser d'ona contínua és contínua en el temps, i la font de la bomba làser proporciona energia contínuament per generar la sortida del làser durant molt de temps, obtenint així llum làser d'ona contínua. La potència de sortida dels làsers CW és generalment relativament baixa, cosa que és adequada per a ocasions que requereixen un funcionament làser d'ona contínua. El làser pulsat significa que només funciona una vegada a un interval determinat. El làser pulsat té una gran potència de sortida i és adequat per al marcatge, tall, soldadura, neteja i mesurament de distància amb làser. De fet, pel que fa al principi de funcionament, tots pertanyen al tipus de pols, però la freqüència de pols del làser de sortida del làser d'ona contínua és relativament alta, cosa que no pot ser reconeguda per l'ull humà.
STYLECNC explicaré la diferència entre aquests dos tipus de làsers:
Làser pulsat VS làser CW
Definició i principi
1. Si s'afegeix un modulador al làser per generar una pèrdua periòdica, es pot seleccionar una part de la sortida entre tants polsos, el que s'anomena làser polsat. En poques paraules, la llum làser emesa pel làser polsat és feix a feix. És una forma mecànica com una ona (ona de ràdio/ona de llum, etc.) que s'emet al mateix temps.
2. En un làser CW, la llum generalment s'emet una vegada en un recorregut d'anada i tornada a la cavitat. Com que la longitud de la cavitat generalment és de l'ordre de mil·límetres a metres, pot emetre moltes vegades per segon, cosa que s'anomena làser d'ona contínua. En poques paraules, el làser CW emet contínuament. La font de bombament làser proporciona energia contínuament per generar una sortida làser durant molt de temps, obtenint així llum làser d'ona contínua.
Característiques
1. A través de l'excitació de la substància de treball i la sortida làser corresponent, el làser CW pot continuar en mode continu durant un llarg període de temps.
2. El làser de pols té una gran potència de sortida; és adequat per al marcatge làser, el tall, la mesura de rang, etc. L'avantatge és que l'augment de temperatura general de la peça és petit, el rang afectat per la calor és petit i la deformació de la peça és petita.
Característica
1. El làser d'ona contínua té un estat de funcionament estable, és a dir, un estat estacionari. El nombre de partícules de cada nivell d'energia al làser d'ona contínua i el camp de radiació a la cavitat tenen una distribució estable.
2. El làser pulsat es refereix a un làser l'amplada de pols del qual d'un sol làser és inferior a 0.25 segons i només funciona una vegada a un interval determinat.
Mètodes de treball
1. El mode de funcionament del làser pulsat fa referència al mode en què la sortida del làser és discontínua i només funciona una vegada a un interval determinat.
2. El mode de funcionament del làser d'ona contínua significa que la sortida del làser és contínua i la sortida no s'interromp després que el làser s'encengui.
Potència de sortida
1. El làser pulsat té una gran potència de sortida.
2. La potència de sortida dels làsers d'ona contínua és generalment relativament baixa.
Potència màxima
1. Els làsers CW generalment només poden assolir la mida de la seva pròpia potència.
2. El làser pulsat pot aconseguir moltes vegades la seva pròpia potència. Com més curta sigui l'amplada del pols, menor serà l'efecte tèrmic i s'utilitzen més làsers pulsats en el processament fi.
Consumibles i manteniment
1. Generador de làser de polsos: cal mantenir-lo amb freqüència i els consumibles estaran disponibles més endavant.
2. Generador làser d'ona contínua: gairebé no requereix manteniment i no calen consumibles en la fase posterior.
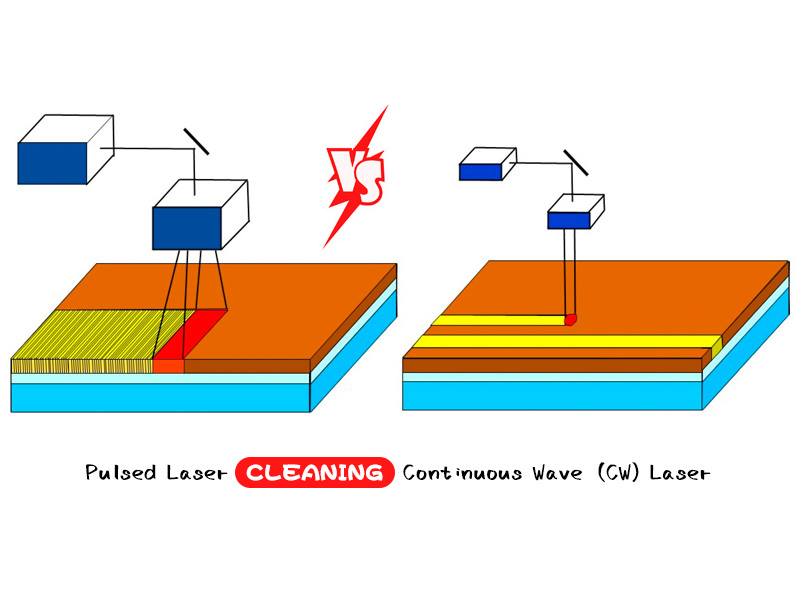
Neteja làser CW VS neteja làser pulsada
Neteja làser és una tecnologia emergent de neteja de superfícies de materials que pot substituir el decapatge tradicional, el sorrejat i la neteja amb pistola d'aigua a alta pressió. La màquina de neteja làser adopta un capçal de neteja portàtil i un làser de fibra, que té una transmissió flexible, bona controlabilitat, materials àmpliament aplicables, alta eficiència i bon efecte.
L'essència de la neteja làser és utilitzar les característiques de l'alta densitat d'energia làser per destruir els contaminants adherits a la superfície del substrat sense danyar el substrat. Segons l'anàlisi de les característiques òptiques del substrat netejat i els contaminants, el mecanisme de neteja làser es pot dividir en dues categories: una és utilitzar la diferència en la taxa d'absorció dels contaminants i el substrat a una determinada longitud d'ona de l'energia làser, de manera que l'energia làser es pugui absorbir completament. Els contaminants s'absorbeixen, de manera que els contaminants s'escalfen per expandir-se o vaporitzar-se. L'altre tipus és que hi ha poca diferència en la taxa d'absorció del làser entre el substrat i el contaminant. S'utilitza un làser pulsat d'alta freqüència i alta potència per impactar la superfície de l'objecte, i l'ona de xoc fa que el contaminant esclati i se separi de la superfície del substrat.
En el camp de la neteja amb làser, el làser de fibra s'ha convertit en la millor opció per a la font de llum de neteja amb làser a causa de la seva major fiabilitat, estabilitat i flexibilitat. Com a dos components principals dels làsers de fibra, els làsers de fibra continus i els làsers de fibra pulsats ocupen una posició dominant en el processament de materials macroscòpics i el processament de materials de precisió, respectivament.
L'eliminació de la capa d'òxid, pintura, oli i òxid de les superfícies metàl·liques és actualment el camp més utilitzat de la neteja amb làser. L'eliminació d'òxid flotant requereix la densitat de potència làser més baixa i es pot aconseguir mitjançant làsers pulsats d'ultraalta energia o fins i tot làsers d'ona contínua amb mala qualitat de feix. A més de la densa capa d'òxid, generalment cal utilitzar un làser MOPA amb una energia de pulsació gairebé monomodal d'uns 1.5 mJ amb una alta densitat de potència. Per a altres contaminants, s'ha de seleccionar una font de llum adequada segons les seves característiques d'absorció de llum i la facilitat de neteja. STYLECNCLa sèrie de màquines de neteja làser d'ona pulsada i contínua de són adequades per a l'aplicació de punts gruixuts d'alta energia i punts fins d'alta energia, respectivament.
En les mateixes condicions de potència, l'eficiència de neteja dels làsers pulsats és molt més alta que la dels làsers d'ona contínua. Al mateix temps, els làsers pulsats poden controlar millor l'entrada de calor i evitar que la temperatura del substrat sigui massa alta o que es microfongui.
Els làsers CW tenen un avantatge en el preu i poden compensar la diferència d'eficiència amb els làsers pulsats mitjançant l'ús de làsers d'alta potència, però els làsers CW d'alta potència tenen una major entrada de calor i un major dany al substrat.
Per tant, hi ha diferències fonamentals entre els dos escenaris d'aplicació. Amb alta precisió, cal controlar estrictament l'escalfament del substrat, i els escenaris d'aplicació que requereixen que el substrat sigui no destructiu, com ara motlles, haurien de triar un làser pulsat. Per a algunes estructures d'acer grans, canonades, etc., a causa del gran volum i la ràpida dissipació de calor, els requisits de danys al substrat no són elevats i es poden seleccionar làsers d'ona contínua.
Soldadura làser CW VS soldadura làser pulsada
Soldadura làser consisteix a utilitzar polsos làser d'alta energia per escalfar localment el material en una àrea petita. L'energia de la radiació làser es difon a l'interior del material a través de la conducció de calor i el material es fon per formar un bany fos específic. La soldadura làser és un dels aspectes importants de l'aplicació de la tecnologia de processament de materials làser. Les màquines de soldadura làser es divideixen principalment en soldadura làser per polsos i soldadura làser d'ona contínua.
La soldadura làser està dirigida principalment a la soldadura de materials de paret fina i peces de precisió, i pot realitzar soldadura per punts, soldadura a topall, soldadura per punts, soldadura per segellat, etc., amb una relació d'aspecte elevada, amplada de soldadura petita, zona afectada per la calor petita, petita deformació i velocitat de soldadura ràpida. La costura de soldadura és plana i bonica, no necessita un tractament senzill després de la soldadura, la costura de soldadura és d'alta qualitat, no té porus, es pot controlar amb precisió, el punt d'enfocament és petit, la precisió de posicionament és alta i és fàcil de realitzar l'automatització.
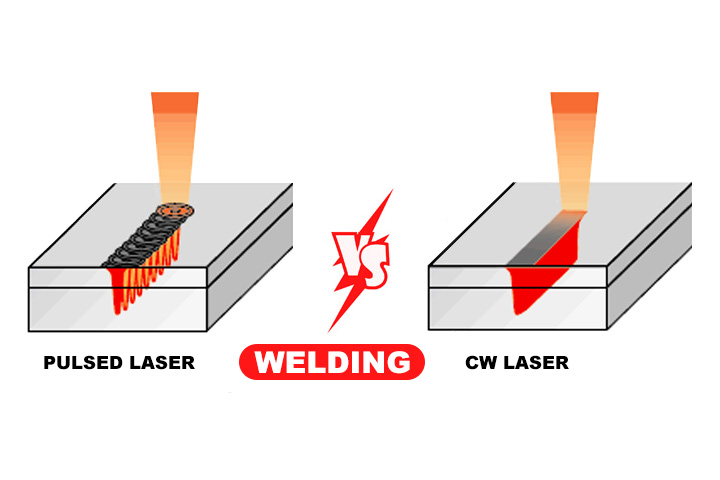
La soldadura làser per polsos s'utilitza principalment per a la soldadura per punts i la soldadura per costura de materials de xapa metàl·lica. El seu procés de soldadura pertany al tipus de conducció tèrmica, és a dir, la radiació làser escalfa la superfície de la peça i es difon al material a través de la conducció tèrmica per controlar la forma d'ona, l'amplada, la potència màxima i la freqüència de repetició del pols làser i altres paràmetres, per formar una bona connexió entre les peces. El major avantatge de la soldadura làser per polsos és que l'augment de temperatura general de la peça és petit, el rang afectat per la calor és petit i la deformació de la peça és petita.
La majoria de les soldaduras làser d'ona contínua són làsers d'alta potència amb una potència de més de 500WGeneralment, aquests làsers s'han d'utilitzar per a plaques superiors a 1mmEl seu mecanisme de soldadura és la soldadura de penetració profunda basada en l'efecte estenopeic, amb una gran relació d'aspecte, que pot arribar a més de 5:1, una velocitat de soldadura ràpida i una petita deformació tèrmica. Té una àmplia gamma d'aplicacions en maquinària, automòbils, vaixells i altres indústries. També hi ha alguns làsers CW de baixa potència amb potències que van des de desenes fins a centenars de watts, que s'utilitzen àmpliament en les indústries de soldadura de plàstic i soldadura per làser.
La soldadura làser d'ona contínua es realitza principalment escalfant contínuament la superfície de la peça amb un làser de fibra o un làser de semiconductors. El seu mecanisme de soldadura és la soldadura de penetració profunda basada en l'efecte forat d'agulla, amb una gran relació d'aspecte i una velocitat de soldadura ràpida.
La soldadura làser per polsos s'utilitza principalment per a la soldadura per punts i la soldadura per costures de materials metàl·lics de paret fina amb un gruix inferior a 1mmEl procés de soldadura pertany al tipus de conducció tèrmica, és a dir, la radiació làser escalfa la superfície de la peça i després es difon al material a través de la conducció tèrmica. Paràmetres com la forma d'ona, l'amplada, la potència màxima i la freqüència de repetició fan una bona connexió entre les peces. Té un gran nombre d'aplicacions en carcasses de productes 3C, bateries de liti, components electrònics, soldadura per a la reparació de motlles i altres indústries.
El major avantatge de la soldadura làser per polsos és que l'augment de temperatura general de la peça és petit, el rang afectat per la calor és petit i la deformació de la peça és petita.
La soldadura làser és una soldadura per fusió que utilitza un feix làser com a font d'energia i impacta sobre la unió de la soldadura. El feix làser pot ser guiat per un element òptic pla, com ara un mirall, i després projectat sobre la costura de soldadura mitjançant un element o mirall d'enfocament reflectant. La soldadura làser és una soldadura sense contacte, no es requereix pressió durant l'operació, però es requereix gas inert per evitar l'oxidació del bany fos i ocasionalment s'utilitza metall d'aportació. La soldadura làser es pot combinar amb la soldadura MIG per formar soldadura composta MIG làser per aconseguir una soldadura de gran penetració, i l'aportació de calor es redueix considerablement en comparació amb la soldadura MIG.