Què és l'alumini billet?
L'alumini en lingot és un bloc o barra sòlida d'alumini forjat, extruïda o laminada a partir d'un lingot de fosa i després tallada a la longitud desitjada. Les peces descrites com a lingot es mecanitzen a partir d'aquest material sòlid en lloc de ser abocades en un motlle (foses) o martellejades per donar-los forma (forjades). El procés de lingot proporciona una estructura de gra consistent i un comportament de mecanitzat predictible.
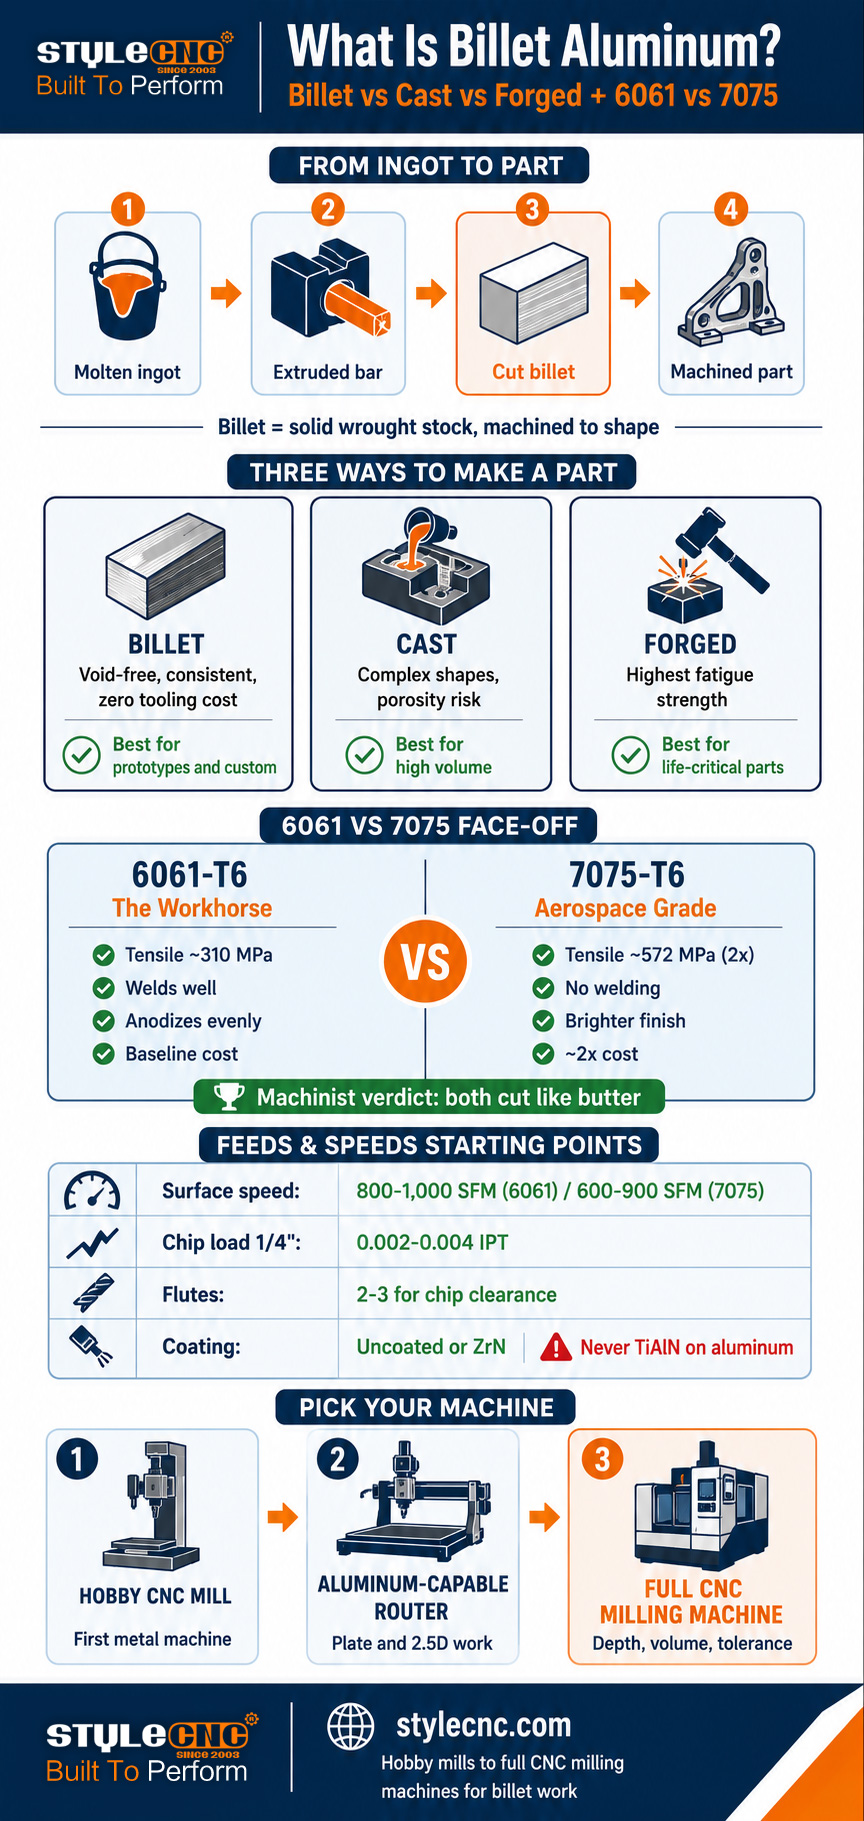
En rigor, el toll descriu una forma de matèria primera, no un material màgic. L'alumini comença com a metall fos abocat en grans lingots de fosa. Aquests lingots s'extrudeixen o es laminen en calent en barres, rodons i plaques, un procés que comprimeix el metall, refina la seva estructura de gra i elimina la majoria dels buits interns que deixa la fosa. Talleu aquesta barra forjada en blocs de la mida d'una peça de treball i teniu tolls.
Quan un fabricant diu que una peça és de billet, vol dir que es va mecanitzar a partir d'aquest material forjat sòlid. Tot el material que no és la peça es talla en forma d'encenalls. Això és fabricació subtractiva en la seva forma més pura, i és per això que les peces de billet tenen tant una reputació de qualitat com una prima de cost: el procés malgasta material però produeix peces amb una estructura interna uniforme, densa i sense buits.
L'aureola de qualitat que envolta el toll és majoritàriament merescuda, però sovint sobrevendada. Una peça fosa correctament dissenyada pot superar una peça de toll mal dissenyada. El que el toll ofereix de manera fiable és consistència: sense sorpreses de porositat, sense buits ocults, resistència predictible en totes les direccions que permet l'extrusió i estabilitat dimensional durant el mecanitzat.
Billet vs. Alumini fos vs. Alumini forjat: les veritables diferències
Hi ha 3 rutes de producció que converteixen l'alumini cru en peces acabades, i cadascuna deixa una empremta digital distintiva en el metall. La taula següent les compara en funció dels factors que importen per al rendiment i el mecanitzat de les peces.
| Factor | Billet (mecanitzat) | Emetre | Falsificat |
|---|---|---|---|
| Com es fa | Mecanitzat a partir de barra o placa forjada sòlida | Metall fos abocat en un motlle | Forma en brut escalfada, martellejada o premsada |
| Estructura interna | Uniforme, dens, sense buits | Possibilitat de porositat i buits per retracció | Més dens; els fluxos de gra segueixen la forma de la peça |
| força | Alt i consistent | El més baix dels tres; varia segons la qualitat de la fosa | La màxima resistència, especialment a la fatiga |
| Llibertat de disseny | Limitat per l'accés a les eines | El més alt; formes internes complexes possibles | Formes robustes i simples limitades |
| Cost de l'eina | Cap (només fixació) | Alt (cost del motlle) amortitzat sobre el volum | El més alt (cost del dau) per a grans volums |
| Millor volum | D'1 a centenars | De centenars a milions | De milers a milions |
| peces típiques | Prototips, suports personalitzats, peces de rendiment | Blocs de motor, carcasses, rodes (foses) | Braços de suspensió, accessoris per a avions, cigonyals |
| Procés d'acabat superficial | Acabat mecanitzat, Ra 1.6 o superior | En brut com a fosa; mecanitzat on calgui | Pell forjada; mecanitzada a les interfícies |
La regla de decisió pràctica: la fosa guanya a gran volum on el cost del motlle s'amortitza i la geometria complexa importa. La forja guanya on la resistència a la fatiga és crítica. El lingot guanya per a prototips, treballs personalitzats de baix volum i qualsevol peça on un aficionat o un taller necessiti la màxima resistència avui dia sense inversió en eines. Aquest últim cas és exactament on viuen les fresadores CNC i les fresadores compatibles amb alumini.
6061 vs 7075: Els 2 graus que importen
Entreu a qualsevol proveïdor de metall i trobareu dos aliatges forjats que dominen els prestatges de palanquilla: el 6061 i el 7075. Segons les dades de l'Associació de l'Alumini, les sèries 6000 i 7000 encapçalen l'ús del mecanitzat CNC, i per a la majoria de tallers l'elecció es redueix a aquests dos.
| Propietat | 6061-T6 (el cavall de batalla) | 7075-T6 (grau aeroespacial) |
|---|---|---|
| Força de tracció | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), aproximadament el doble |
| Duresa (Brinell) | ~ 95 | ~ 150 |
| resistència a la corrosió | Excel·lent; s'anoditza uniformement | Normal; normalment anoditzat o recobert per a protecció |
| Soldabilitat | Bé amb processos estàndard | Deficient; no es recomana la soldadura |
| Maquinabilitat | Molt bo; xips lleugerament gomosos | Molt bo; més dur, les estelles es trenquen més netes |
| Acabat de la superfície | Bé; color d'anoditzat consistent | Acabat mecanitzat més brillant; el color de l'anoditzat varia |
| Cost relatiu | base | Aproximadament 2 vegades per lliura (valors reals: ~38 $vs ~101 $per barra equivalent) |
| Millor per a | Suports, fixacions, tancaments, peces generals | Peces estructurals d'alta tensió, aeroespacial, curses |
El que les fitxes tècniques passen per alt és la similitud que tenen les dues a la màquina. Els membres de Practical Machinist que tallen ambdues diàriament informen que utilitzen programes i eines idèntics, i la 7075 deixa un acabat notablement més brillant i trenca les encenalls més fàcilment mentre que es desgasta els talls de carbur lleugerament més ràpid. Un membre va resumir el consens de la comunitat: qualsevol de les dues talla com la mantega. Els usuaris del fòrum Hobby-Machinist ho repeteixen: mateixos avanços i velocitats que la 6061, no tingueu por de la 7075.
Els factors decisius reals són el cost i l'aplicació, no la maquinabilitat. Pagueu el doble per l'acer 7075 quan la peça realment necessiti la resistència: suports de càrrega, components de suspensió, accessoris d'alta tensió. Feu servir l'acer 6061 per a tota la resta i obteniu una millor consistència d'anoditzat i soldabilitat com a avantatge.
Què significa T6? Els ànims en llenguatge planer
Les lletres que segueixen el número d'aliatge descriuen el tremp, l'estat del tractament tèrmic que estableix la resistència final. Per als compradors de billetes, 3 designacions cobreixen gairebé tot el que hi ha al prestatge.
✓ T6Tractat tèrmicament en solució i envellit artificialment. El tremp estàndard a màxima resistència tant per al 6061 com per al 7075. Si un anunci només diu 6061 o 7075 sense tremp, assumeix T6 però confirma abans de comprar per a treballs estructurals.
✓ T651T6 més un estirament controlat que alleuja la tensió interna. Importa per a la placa: la placa T651 es manté plana durant el mecanitzat perquè s'han eliminat les tensions residuals que causen la deformació. Val la pena la petita prima per a peces amb grans àrees de bosses.
✓ O (recuit)Condició suau, recuit. Fàcil de doblegar, terrible de mecanitzar (extremadament enganxós) i feble. Eviteu-ho per a peces mecanitzades, tret que tingueu previst formar-les primer i tractar-les tèrmicament després.
El punt d'alleujament de tensions mereix èmfasi per a qualsevol persona que mecanitzi placa gruixuda. Tallar bosses profundes en materials sense alleujament de tensions allibera les tensions bloquejades, i la peça es pot corbar visiblement a mesura que el material es desprèn. La placa T651 existeix específicament per evitar-ho. Per a peces primes i suports petits, la barra T6 estàndard és suficient.
Mecanitzat d'alumini de palanquilla: conceptes bàsics d'avanços i velocitats
L'alumini és el metall més tolerant a la mecanització, i és precisament per això que és el primer metall adequat per als aficionats que deixen de banda la fusta i els plàstics. Les xifres següents són punts de partida consensuats extrets de les taules de tall actuals de la indústria i de la pràctica dels fòrums de maquinistes. Tracteu-les com a rangs de primera passada i després ajusteu-les escoltant el tall.
| Paràmetre | 6061-T6 Punt de partida | 7075-T6 Punt de partida |
|---|---|---|
| Velocitat superficial (carbur) | Desbast de 800 a 1,000 SFM | 600 a 900 SFM (10 a 20% més baix) |
| Càrrega de xips, 1/4 fresa de punta de polzada | 0.002 a 0.004 IPT | 0.002 a 0.004 IPT (similar) |
| Càrrega de xips, 1/2 fresa de punta de polzada | 0.003 a 0.006 IPT | 0.003 a 0.006 IPT (similar) |
| Recompte de flautes | 2 o 3 flautes per a l'eliminació de ferritxes | 2 o 3 flautes; les estelles es trenquen més fàcilment |
| Recobriment d'eines | Sense recobriment o ZrN (mai TiAlN) | Sense recobriment o ZrN (mai TiAlN) |
| Refrigerant / lubricació | Boira o inundació; evita la vora acumulada | Igual; la gestió de la calor importa una mica més |
3 regles tenen més w8 que qualsevol taula. Primer, la càrrega d'encenall és la més important: un encenall massa lleuger i l'eina frega en lloc de tallar, acumulant calor i soldant l'alumini a l'aresta de tall (aresta acumulada, el principal factor de destrucció de l'acabat de l'alumini). Segon, traieu les encenalls del tall: retallar encenalls arruïna els acabats i trenca les eines, i és per això que les freses de 2 i 3 canals amb grans canals dominen el treball amb alumini. Tercer, no utilitzeu mai eines recobertes de TiAlN en alumini: el recobriment conté alumini i irrita químicament la peça.
Un exemple pràctic per a màquines d'afició
Equip pràctic: una fresadora d'aficions o una fresadora compatible amb alumini amb un eix de 4,200 RPM i un 1/2 Fresa de carbur de 3 polzades i 1/4 de flauta en 6061. Un membre de Hobby-Machine que utilitza exactament aquesta configuració informa de 30 a 40 IPM a una càrrega de ferritja d'unes 0.005 polzades per dent amb 3 CV disponibles. Aquest és el caràcter del mecanitzat d'alumini en màquines modestes: RPM moderades, càrregues de ferritja honestes i una subjecció rígida que supera les velocitats de superfície dels grans tallers.
Les fresadores d'altes revolucions per minut capgiren els càlculs. Un eix de fresadora de 10,000 a 24,000 RPM no pot frenar prou per a fresadores grans, de manera que el treball de fresadora d'alumini afavoreix les freses petites d'una sola i dues flautes.1/8 a 1/4 polzades) funcionen ràpidament amb un avanç agressiu per mantenir la càrrega de ferritja. Les broques d'alumini d'un sol canal existeixen precisament per això: un canal gran neteja les ferritges a velocitats de fresadora on les eines de diversos canals s'obstrueixen.
Quina màquina necessiteu per a l'alumini de billet?
L'alumini billet està a l'abast de moltes més màquines del que els principiants suposen. El requisit és la rigidesa i la gestió de les encenalls, no la potència bruta. 3 classes de màquines cobreixen l'espectre des d'aficionat fins a taller.
Fresadores CNC d'escriptori i per a aficionatsConstruït específicament per a metall, amb bastidors de ferro rígids i eixos d'alt parell de baixes revolucions per minut que s'adapten a talladores més grans. El/La/Els/Les fresadora CNC per a hobby per a metall i Fresadora CNC petita d'escriptori La classe s'encarrega de suports, tancaments i petites peces de billetes tant en 6061 com en 7075. Aquesta és la primera màquina de metall natural.
Fresadores CNC compatibles amb aluminiLes fresadores de pòrtic amb bastidors rígids, eixos adequats i lubricació amb boira tallen bé l'alumini de billet utilitzant l'enfocament d'alta revolució per minut de tallador petit. El/La/Els/Les Guia de solucions de router CNC per a alumini cobreix els requisits de configuració i el enrutador CNC d'alumini amb sistema ATC de disc representa el final de la producció on els canvis d'eina i les grans envoltants importen. Les fresadores brillen per al treball amb plaques: peces planes de billet, panells i suports 2.5D.
Fresadores CNC completesPer a talls més profunds, trempats més durs, volums de producció i peces que necessiten múltiples configuracions, el Catàleg de fresadores CNC abasta des de fresadores de metall automàtiques fins a plataformes de grau de motlle. L'augment compra rigidesa, que es tradueix directament en una eliminació de material més ràpida i millors toleràncies en el treball de palanquilla. L'ampli catàleg de màquines CNC de metall cobreix opcions adjacents per a tallers que barregen alumini amb acer, llautó i coure.
Glossari: Termes d'alumini de billet
Feu servir aquesta referència quan compreu accions, llegiu fils de fòrums o compareu llistats de materials.
| termini | definició |
|---|---|
| Entrada | Bloc o barra sòlida d'alumini forjat tallada a partir de material extrudit o laminat, llesta per a la mecanització. |
| Forjat | Alumini que ha estat treballat mecànicament (extrudit, laminat) després de la fosa, refinant-ne l'estructura del gra. |
| lingot | El gran bloc d'alumini tal com es va fosar del qual parteixen els productes forjats. |
| geni | Designació de l'estat del tractament tèrmic (T6, T651, O) que estableix la resistència i la duresa finals de l'aliatge. |
| T651 | Tremp T6 més estirament controlat per a l'alleujament de tensions; manté la placa gruixuda plana durant el mecanitzat. |
| Vora incorporada (BUE) | L'alumini es solda a la vora de tall per la calor i el fregament; la principal causa dels mals acabats. |
| Càrrega de xips (IPT) | Polzades de material que cada dent de tall elimina per revolució; els avanços i les velocitats del nucli són variables. |
| SFM | Peus superficials per minut; la velocitat del tall a través del material. |
| Gomositat | Tendència de l'alumini tou (especialment el 6061 i el material recuit) a esgarrapar-se en lloc de cisallar-se netament. |
| Porositat | Buits interns de gas atrapat en alumini fos; absents en materials de billet correctament forjats. |
Preguntes freqüents
L'alumini billet és més fort que l'alumini fos?
Generalment sí, per a la mateixa família d'aliatges. El procés de forjat que produeix material de billet comprimeix la porositat i els buits que la fosa pot deixar, donant a les peces de billet una resistència més consistent. L'alumini forjat supera ambdues en resistència a la fatiga perquè la forja alinea el flux del gra amb la forma de la peça. L'advertència honesta: una peça fosa ben dissenyada pot superar una peça de billet mal dissenyada, de manera que el billet és una garantia de consistència, no un guany automàtic de resistència.
És el 7075 més difícil de mecanitzar que el 6061?
Amb prou feines, segons els maquinistes que tallen tots dos diàriament. Els membres del fòrum Practical Machinist informen que executen programes i eines idèntiques en ambdós aliatges, amb les diferències que el 7075 desgasta els talls de carbur lleugerament més ràpidament, trenca les encenalls més fàcilment i deixa un acabat superficial més brillant. Les taules de tall actuals de la indústria situen les velocitats superficials del 7075 entre un 10 i un 20 per cent per sota del 6061 (de 600 a 900 SFM enfront de 800 a 1,000 SFM de desbast amb carbur) amb càrregues d'encenall similars. Cap dels dos aliatges hauria d'intimidar un aficionat.
Per què el 7075 és molt més car que el 6061?
Aliatges a base de zinc, control de producció més estricte i demanda aeroespacial. Els preus reals dels fils de compra de Practical Machinist mostren clarament la diferència: barres comparables cotitzades a aproximadament 38 $per al 6061-T6 enfront de 101 $per al 7075-T6, a prop de la prima de més de 2x que es cita habitualment. El cost addicional permet comprar aproximadament el doble de resistència a la tracció (al voltant de 572 MPa enfront de 310 MPa), cosa que només es compensa en aplicacions realment resistents a la càrrega.
Pot un router CNC tallar realment alumini billet?
Sí, amb l'enfocament correcte. Les fresadores de bastidor rígid amb eixos adequats tallen xapa d'alumini de palanquilla de manera rutinària utilitzant freses de carbur de carbur d'una o dues flautes petites (1/8 a 1/4 polzades) funcionen a altes RPM amb un avanç agressiu per mantenir la càrrega de ferritja, a més de lubricació amb boira per evitar l'acumulació de vores. El que les fresadores no poden fer bé és un desbast profund i pesat amb talladores grans, que és on les fresadores CNC rígides prenen el relleu. Els suports plans, els panells i les peces de billet 2.5D són fermament territori de fresadores.
Què significa la T6 del 6061-T6?
T6 és la designació del tremp: tractat tèrmicament en solució i envellit artificialment fins a la seva màxima resistència. És la condició estàndard tant per a la matèria primera de lingot 6061 com 7075. T651 afegeix un estirament controlat que alleuja la tensió interna, cosa que manté la placa gruixuda plana quan es mecanitzen bosses profundes. La matèria primera recuita (tremp O) és tova, enganxosa a la mecanització i feble, així que cal evitar-la per a peces mecanitzades.
Amb quins avanços i velocitats hauria de començar un principiant en alumini billet?
Amb eines de carbur en 6061-T6: velocitat superficial d'aproximadament 800 a 1,000 SFM, càrrega de ferritges de 0.002 a 0.004 polzades per dent en un 1/4 fresa de vora de polzades, 2 o 3 canals, sense recobriment o recobriment de ZrN i refrigerant per boira o inundació. En una màquina d'afició limitada a unes 4,200 RPM amb un 1/2 Talladora de 3 flautes de polzades, la pràctica documentada al fòrum funciona de 30 a 40 IPM a una càrrega de ferri d'aproximadament 0.005. Comenceu de manera conservadora, escolteu el tall i augmenteu l'avanç abans d'augmentar la velocitat.
La línia de base
L'alumini billet és simplement material forjat mecanitzat en peces, i la reputació que té prové de la consistència d'aquesta estructura forjada: sense porositat de fosa, resistència predictible i comportament de mecanitzat net. Per a la majoria de treballs, el 6061-T6 és la resposta correcta, mentre que el 7075-T6 es reserva per a peces que realment necessiten el doble de resistència al doble de preu. Ambdós aliatges es mecanitzen amb prou facilitat com per ser els primers metalls correctes per a qualsevol aficionat que deixi de banda la fusta i el plàstic.
La màquina importa més que el metall. Un rígid fresadora CNC d'afició o configurat correctament enrutador CNC compatible amb alumini obre el treball de palanquilla a qualsevol taller, i el catàleg complet de fresadores CNC cobreix l'augment de mida quan la mida, la profunditat o el volum de la peça superen la classe d'entrada. Poseu-vos en contacte amb el STYLECNC equip per adaptar una màquina a les peces de billet que voleu fabricar.