Quin gas d'assistència hauries d'utilitzar?
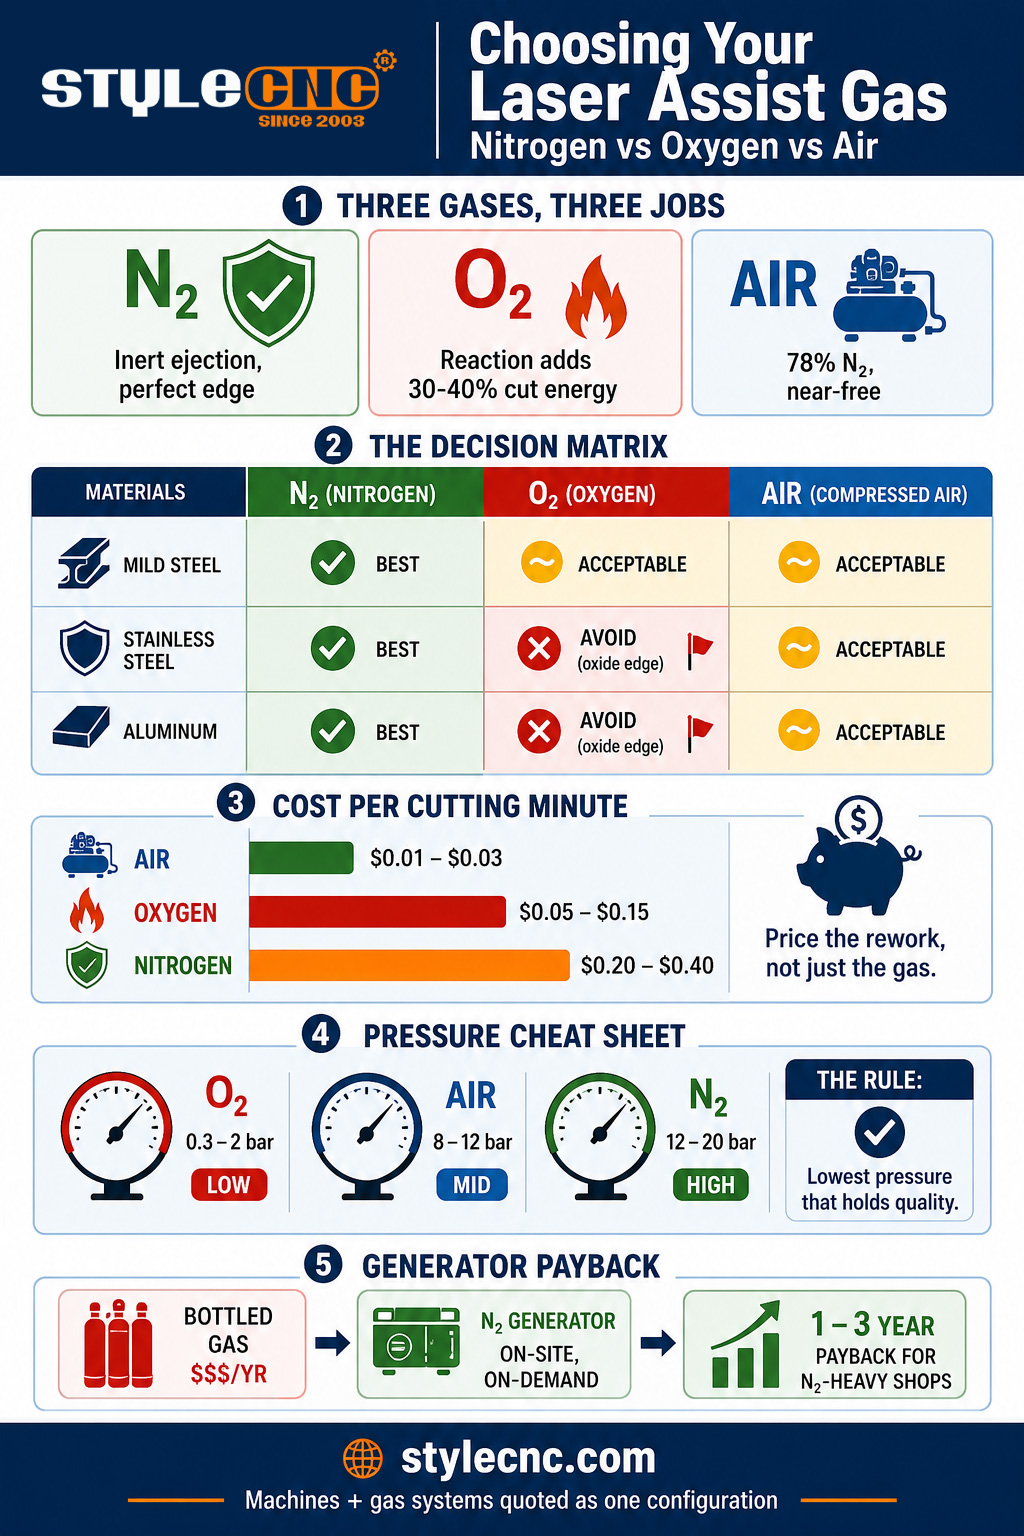
Feu servir oxigen per a acer al carboni de més de 6 mm, on la seva reacció exotèrmica afegeix energia de tall a baixa pressió i baix cost. Feu servir nitrogen per a acer inoxidable, alumini i qualsevol vora que hagi d'estar lliure d'òxid i llesta per soldar, a 12 a 20 bar. Feu servir aire comprimit sec i sense oli per a acer suau de prim a mitjà i treballs no estètics, on el seu cost gairebé nul supera la seva vora lleugerament oxidada.
El gas d'assistència fa 2 tasques. Mecànicament, expulsa el metall fos del tall abans que es resolidifique, que és del que depèn principalment la qualitat del tall. Químicament, alimenta el tall o el protegeix: l'oxigen reacciona amb el ferro calent i contribueix aproximadament entre el 30 i el 40 per cent de l'energia de tall total de l'acer al carboni, mentre que el nitrogen roman inert i deixa la cara de tall exactament com la va fer la biga. L'aire, que conté un 78 per cent de nitrogen i un 21 per cent d'oxigen, fa una versió diluïda d'ambdós alhora. Cada decisió de selecció és un intercanvi entre aquestes químiques i els seus costos molt diferents.
La comparació: qualitat de la vora, velocitat, pressió i cost
La taula següent compara els 3 gasos segons els factors que decideixen la compra i la cotització reals. La fila de Mesura estableix la base perquè les xifres siguin comparables en lloc de vagues com les d'un fullet.
| Factor | Nitrogen | Oxigen | Aire comprimit |
|---|---|---|---|
| Mesurament | Configuració de producció típica de fibra d'1 a 6 kW, làmina d'1 a 12 mm | Mateixa base, enfocament en acer al carboni | Mateixa base, aire assecat sense oli |
| Mecanisme de tall | Només ejecció de fosa inert | La reacció exotèrmica suma 30 a 40% d'energia tallada | Diluïts tots dos (78% N2, 21% O2) |
| Pressió operacional | 12 a la barra 20 | 0.3 a la barra 2 | De 8 a 12 bar (augmentat a ~17) |
| Flux de gas | De 300 a 500+ L/min | De 20 a 60 L / min | Subministrat per compressor, alt volum |
| Cost per minut de tall | 0.20 a 0.40 $(0.60+ alta pressió) | $0.05 a 0.15 | 0.01 a 0.03 $(electricitat) |
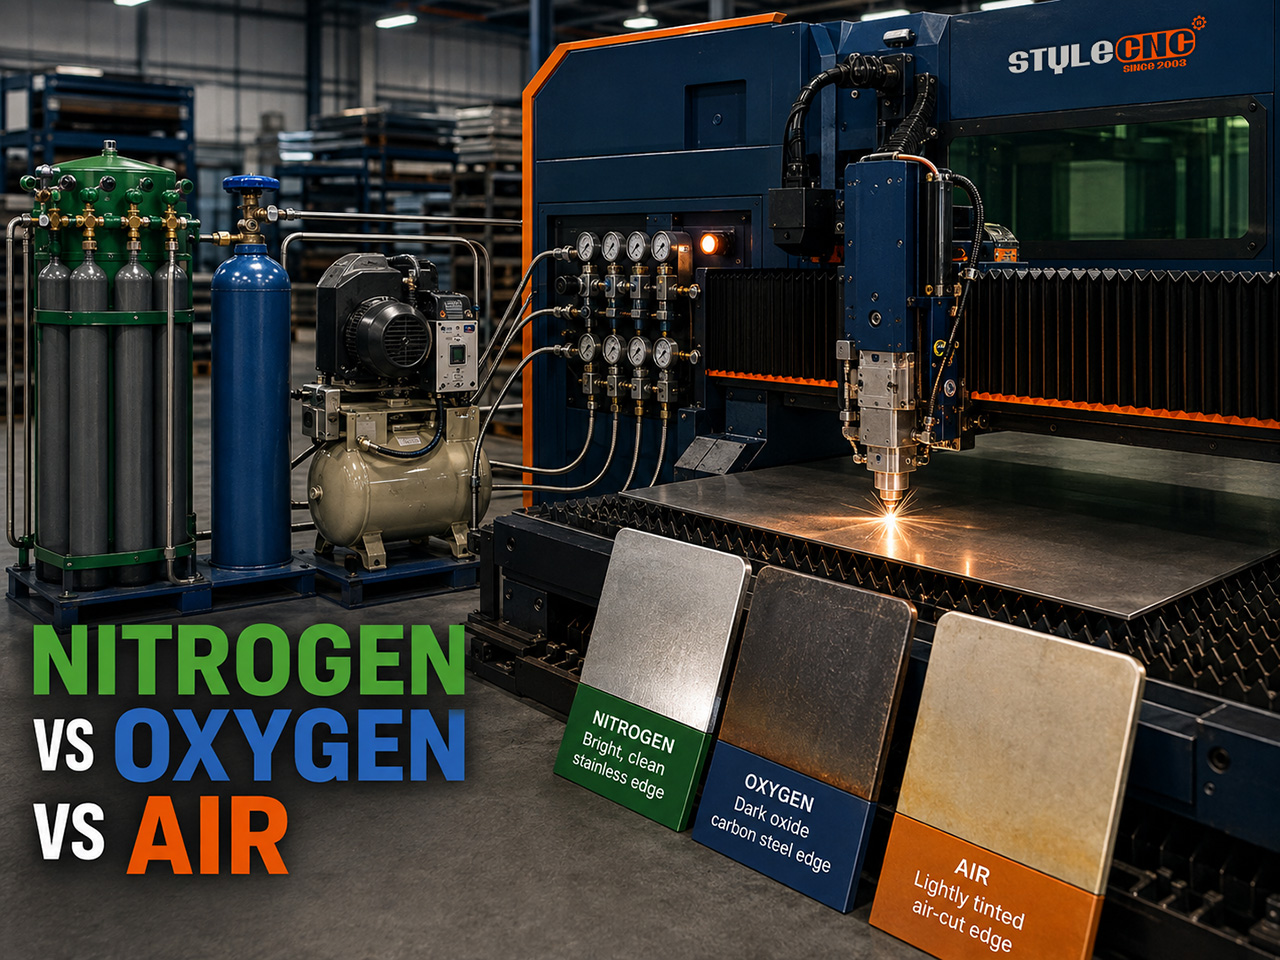
| Vora d'acer suau | Brillant, sense òxid, llest per soldar | Tall ràpid, capa d'òxid fosca | Tint d'òxid clar, bo pel seu preu |
| Vora d'acer inoxidable | Brillant, llest per pintar i soldar (l'estàndard) | Vora d'òxid de crom contaminada; evitar | Lleuger groguenc; acceptable no cosmètic |
| Vora d'alumini | Net, llest per anoditzar (l'estàndard) | Òxid dur, vora rugosa; evitar | Làmina fina acceptable amb tint gris |
| caràcter de velocitat | Més ràpid en làmines primes, potència limitada en làmines gruixudes | El més ràpid en acer al carboni gruixut | Gairebé nitrogen en calibres prims |
| Millor per a | Treballs d'acer inoxidable, alumini, cosmètics i preparació de soldadura | Acer al carboni de 6 mm i més | Acer suau de prim a mitjà, treball amb pressupost d'alt volum |
La filera d'acer inoxidable mereix el seu propi avís. A la temperatura de tall, fins i tot traces d'oxigen reacciona amb el crom de l'acer inoxidable i deixa una vora d'òxid contaminada que rebutja la pintura i compromet les soldadures. És per això que el nitrogen no és una preferència en l'acer inoxidable sinó l'estàndard, i per això la comparació honesta de costos inclou la reelaboració: el nitrogen car és barat al costat dels fabricants que llimen l'oxidació de mil suports.
Les matemàtiques del cost per peça
Treballa els números en una peça de formigó: un suport amb 60 segons de temps de tall en xapa de 2 mm, pressupostat en 1,000 peces.
✓ OxigenAmb un consum d'entre 0.05 i 0.15 $per minut de tall, el gas afegeix aproximadament entre 0.05 i 0.15 $per peça, o entre 50 i 150 $al llarg del recorregut. La vora porta una capa d'òxid que s'ha de netejar abans de soldar o aplicar un recobriment en pols.
✓ NitrogenA un cost d'entre 0.20 i 0.40 $per minut, el gas afegeix entre 0.20 i 0.40 $per peça i entre 200 i 400 $per tirada. La vora queda acabada tallada: sense pas de desbarbar ni desengreixar, directament per soldar o recobrir. Si l'eliminació d'òxid costés fins i tot 20 segons de mà d'obra per peça, el nitrogen guanya la puntuació total malgrat la línia de gas més alta.
✓ Aire comprimitAmb un cost d'electricitat del compressor d'entre 0.01 i 0.03 dòlars per minut, el gas afegeix entre 0.01 i 0.03 dòlars per peça, i entre 10 i 30 dòlars per cicle, després d'una inversió única d'entre 5,000 i 20,000 dòlars en un compressor, un assecador i un tren de filtració sense oli. Per a les peces d'acer suau que es pinten de totes maneres, aquest és el mínim de costos de la indústria.
L'escala torna a canviar la resposta. Una operació de 2 torns que redueix la feina amb un alt consum de nitrogen pot cremar 6 xifres anuals en gas envasat o a granel, que és la justificació clàssica per a un generador de nitrogen in situ; el retorn de la inversió sol arribar en 1 a 3 anys amb aquest consum. I eviteu la trampa de la puresa mentre hi sou: el gas d'assistència no necessita una puresa de laboratori de 5 per a treballs d'acer suau, i pagar-lo són diners que es desprenen per la broqueta.
Pressió de gas d'assistència per gruix
L'ajust de la pressió segueix el material i el gas, augmentant amb el gruix per al nitrogen i disminuint amb el gruix per a l'oxigen. Finestres inicials per al treball amb làser de fibra:
| Material i gruix | Gas | Pressió d'arrencada |
|---|---|---|
| Acer suau de 1 a 6 mm | Aire o nitrogen | 8 a 12 bar (aire) / 10 a 14 bar (N2) |
| Acer suau de 6 a 20 mm | Oxigen | 0.5 a 2 bar, disminuint a mesura que augmenta el gruix |
| Acer inoxidable de 1 a 6 mm | Nitrogen | 10 a la barra 16 |
| Acer inoxidable de 6 a 12 mm | Nitrogen | De 16 a 20 bar, broquet més gran |
| Alumini de 1 a 6 mm | Nitrogen (o aire, líquid) | 12 a la barra 16 |
| Alumini de 6 a 12 mm | Nitrogen | De 16 a 20 bar, focus negatiu |
2 hàbits de consum protegeixen el pressupost. Utilitzeu la pressió més baixa que mantingui la qualitat de la vora, perquè el flux i el cost augmenten considerablement amb la pressió i el diàmetre de la boquilla. I manteniu les boquilles centrades i adaptades al gruix: una boquilla desalineada o sobredimensionada pot generar un cost de dos dígits per hora sense millorar en absolut el tall.
El gas és una entrada entre diverses que determinen la qualitat del tall final; Guia dels factors de rendiment del làser de fibra cobreix com la pressió interactua amb el focus, la separació de la boquilla i la velocitat, i la CO2 referència dels paràmetres de tall per làser porta els detalls a nivell de configuració per a CO2 plataformes, on s'apliquen els mateixos 3 gasos.
Adaptació del sistema de gas a la màquina
L'estratègia del gas és una decisió de configuració, no una idea a posteriori. El treball d'acer inoxidable amb alt contingut de nitrogen necessita el circuit de gas d'alta pressió, la vàlvula proporcional i la biblioteca de broquets que... màquina de tall làser d'acer inoxidable configuració es construeix al voltant. Els tallers d'aire primari necessiten el compressor, l'assecador i la filtració especificats amb la màquina en lloc de cargolar-los més tard. Digueu-li al STYLECNC Combineu la vostra combinació de materials i les hores de tall mensuals, i el sistema de gas, la recomanació de generador versus embotellat i la configuració de la màquina es retornen com un pressupost únic i coincident.
Preguntes freqüents
Quina diferència hi ha entre nitrogen i oxigen en el tall per làser?
L'oxigen participa en el tall: reacciona exotèrmicament amb el ferro calent, contribuint entre un 30 i un 40 per cent de l'energia de tall de l'acer al carboni, motiu pel qual talla acer suau gruixut ràpidament a només 0.3 a 2 bar. El preu és una capa d'òxid fosca a la vora. El nitrogen és inert i funciona purament expulsant la fosa a 12 a 20 bar, deixant una vora brillant, sense òxid i llesta per soldar a un cost de gas diverses vegades superior. L'oxigen compra velocitat en l'acer al carboni; el nitrogen compra qualitat de vora a tot arreu.
Es pot tallar amb làser amb aire comprimit?
Sí, i els tallers moderns cada cop ho fan més. L'aire comprimit sec i sense oli a 8 a 12 bar (sovint augmentat fins a 17 bar) talla acer suau prim a mitjà, galvanitzat i alumini prim a aproximadament entre 0.01 i 0.03 dòlars per minut de tall en electricitat, en comparació amb els 0.20 a 0.40 dòlars del nitrogen. En tenir un 21% d'oxigen, l'aire deixa un lleuger tint d'òxid, per la qual cosa és més adequat per a peces pintades i no cosmètiques en lloc d'acer inoxidable preparat per a soldadura. El bitllet d'entrada és un compressor, un assecador i un tren de filtració correctament especificats, normalment entre 5,000 i 20,000 dòlars.
Per què es necessita nitrogen per a l'acer inoxidable?
Perquè l'oxigen contamina químicament el tall. A la temperatura de tall, fins i tot traces d'oxigen reacciona amb el crom de l'acer inoxidable i deixa una capa d'òxid que rebutja la pintura i soscava la integritat de la soldadura, convertint cada peça en una feina de rectificat. El nitrogen manté la cara tallada inert i brillant, acabada tal com es talla. La línia de gas més alta gairebé sempre és més barata que la línia de reelaboració que elimina, per això el nitrogen és l'estàndard de la indústria en l'acer inoxidable en lloc d'una opció premium.
Quina pressió de gas d'assistència he de fer servir?
Per material i gas: l'oxigen en l'acer al carboni és baix, de 0.3 a 2 bar, i disminueix a mesura que augmenta el gruix perquè la reacció fa el treball. El nitrogen és alt i puja amb el gruix, aproximadament de 10 a 16 bar en acer inoxidable prim i alumini, fins a 16 a 20 bar amb broquets més grans a partir de 6 mm. L'aire es troba a 8 a 12 bar per a l'acer suau lleuger. Comenceu per la finestra i després ajusteu a la pressió més baixa que mantingui la qualitat de la vora, perquè el consum i el cost augmenten considerablement amb cada barra addicional.
Quan s'amortitza un generador de nitrogen?
Quan el consum és constant i alt. El nitrogen embotellat i a granel té un cost per volum més el lloguer del tanc, el lliurament i les pèrdues per ebullició; una forta reducció de nitrogen en 2 torns pot superar els 6 dígits anuals només en gas. Els generadors de membrana o PSA in situ intercanvien això per una compra de capital i electricitat, amb un retorn de la inversió que normalment es calcula entre 1 i 3 anys per als tallers que utilitzen nitrogen com a gas principal. Els tallers d'un sol torn o d'oxigen principal solen continuar utilitzant el gas lliurat.
La línia de base
La selecció de gas d'assistència es redueix a 3 frases. Oxigen per a acer al carboni gruixut, on la reacció és de poder de tall lliure i la vora d'òxid és acceptable. Nitrogen allà on la vora s'ha d'acabar com a tall: acer inoxidable, alumini, preparació de soldadura i treballs cosmètics. Aire allà on la peça perdoni un lleuger to d'òxid i el volum recompensa el gas més barat del taller. Si poseu preu a la reparació, no només al gas, la resposta correcta normalment no apareix a la llista de peces.
STYLECNC configures talladores làser de fibra amb el circuit de gas adaptat a la feina, des de talladores de làmines primàries d'aire fins a nitrogen d'alta pressió sistemes de tall d'acer inoxidableEnvieu la vostra barreja de materials i volums per obtenir una recomanació de màquina més gas basada en els càlculs anteriors.