La màquina automatitza el tall, no el criteri al seu voltant. Aquest tutorial tracta el criteri: triar i preparar el material en què la màquina pot confiar, configurar el suport perquè el treball esvelt funcioni silenciosament, programar a partir d'un contorn dibuixat, llegir el primer tall i diagnosticar els pocs símptomes que expliquen gairebé totes les peces defectuoses que produeix un torn de fusta.
Abans de la màquina: triar i preparar la peça en blanc
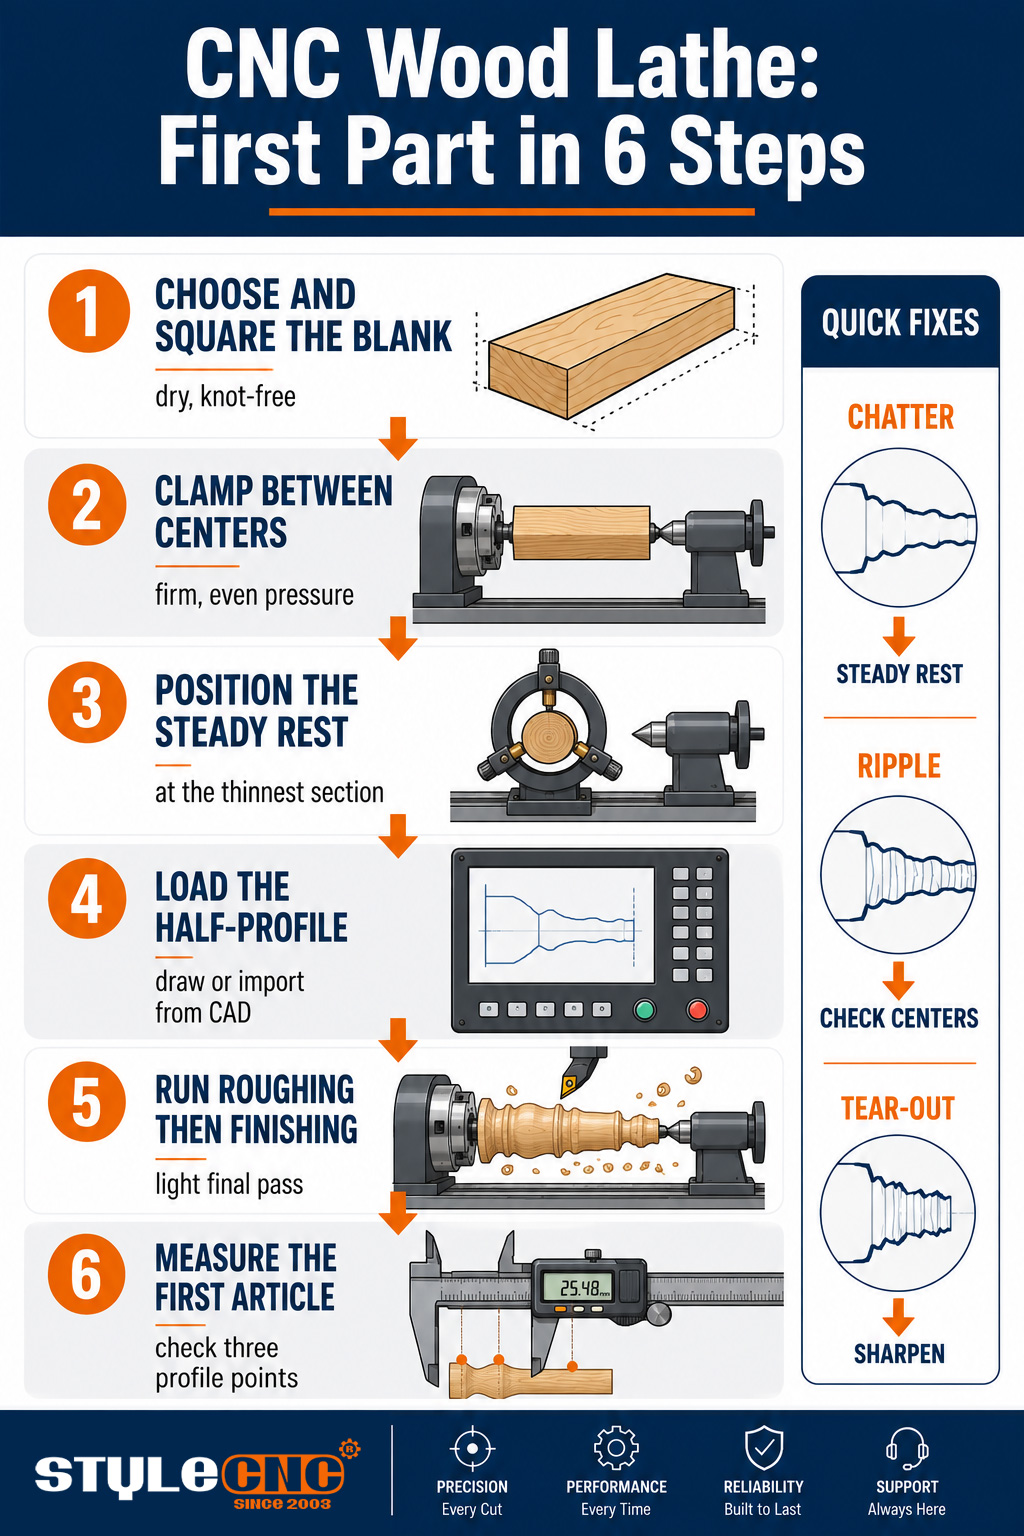
Cada perfil acabat hereta la peça en brut de la qual va començar, de manera que la preparació és el procés amb més avantatge en deu minuts. Trieu fusta de fibra recta sense nusos solts al llarg de la longitud de tornejat, ja que un nus en una secció prima pot expulsar-se a gran velocitat. La fusta seca i estable manté les seves dimensions després del tall; la fusta que encara es mou amb humitat gira avui i és ovalada la setmana vinent.
Talleu les peces en brut quadrades i uniformes, una mica més llargues que la peça acabada per als talons de subjecció a cada extrem. Marqueu i preforeu els centres quan el vostre estil de mandril se'n beneficiï, perquè una peça en brut carregada descentrada obliga la passada de desbast a eliminar el material de manera desigual i deixa que la màquina lluiti contra les vibracions des del primer segon. Les fustes dures que dominen aplicacions de mecanitzat de fusta per a la producció, faig, auró, bedoll i roure, tots recompensen aquesta disciplina amb talls nets de cisalla.
Configuració: Subjecció, centres i la lluna fixa
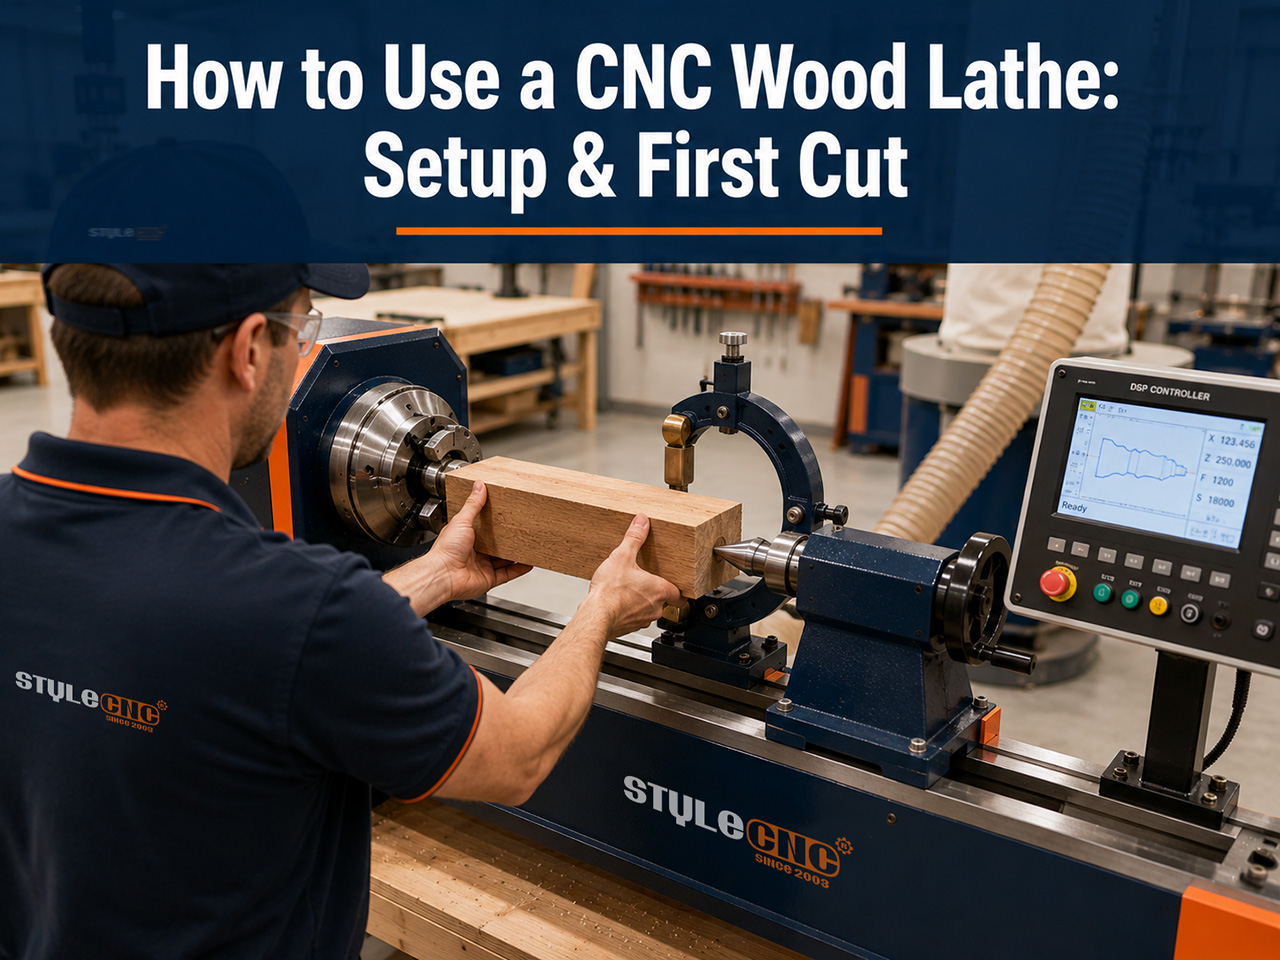
Carregueu la peça en brut entre el mandril d'accionament al capçal i el centre viu al contrapunt, i asseieu-los tots dos amb una pressió ferma i uniforme. Si és massa fluixa, la peça en brut rellisca sota la càrrega de desbast; arquejaments de peça massa ajustats i llargs, que la passada de perfil reprodueix fidelment com una corba que no heu dibuixat.
La llistona fixa és la diferència entre una màquina que pot tornejar peces primes i una que només ho llista al fullet. Col·loqueu els dits de la llistona a la secció programada més prima abans que comenci el cicle, perquè un mànec de balustre o de bat que mesura menys d'uns quants centímetres es flexionarà lluny de la fulla sense suport, i el resultat és una vibració que cap canvi de paràmetre pot curar. Els operadors fan la mateixa pregunta en una dotzena de frases: per què el centre del meu eix és rugós quan els dos extrems estan nets? La resposta és la desviació, i la resta és la solució.
Tanqueu les proteccions abans de cada gir i manteniu-vos allunyats del pla de rotació en la primera revolució d'una peça en brut nova, ja que és el moment en què es desprèn un fre invisible o un nus solt. L'hàbit costa 2 segons; l'alternativa ensenya la lliçó a velocitat del cargol. L'extracció de pols des del primer tall forma part de la mateixa disciplina, mantenint les encenalls fora dels rails i la pols fina fora de l'aire que l'operador respira durant tot el torn.
Programació del perfil
El programa comença com un mig perfil: un contorn 2D d'un costat de la peça acabada de punta a punta. Dibuixeu-lo al programari del controlador o importeu-lo des del CAD, definiu el diàmetre i la longitud de la peça en brut i el programari generarà les passades de desbast i acabat ell mateix. No hi ha cap plantilla per tallar ni cap codi G per escriure a mà en una màquina moderna.
2 configuracions del programa mereixen atenció a cada peça nova. Configureu la profunditat de desbast perquè la peça en brut quadrada s'arrodoni en mossegades còmodes en lloc d'una sola passada heroica, i configureu l'avanç d'acabat més lent del que es considera necessari per al primer article. El flux de treball complet del dibuix a la peça, amb captures de pantalla del programari i exemples pràctics, es tracta pas a pas a la guia. Guia bàsica de com utilitzar un torn de fusta, que combina bé amb aquesta pàgina per als operadors de la primera setmana.
El primer tall: paràmetres i lectura del resultat
Comença de manera conservadora i deixa que el tall et digui on és el marge:
• Velocitat del fus: comenceu a pocs milers de RPM per a diàmetres de pota comuns, reduïu la velocitat per a diàmetres grans i augmenteu-la només mentre el tall es manté suau.
• Desbast: alimentació moderada, mossegades superficials; l'objectiu és un material rodó, no una superfície acabada.
• acabatUna passada lleugera i contínua a avanç reduït produeix la superfície; 2 passades vacil·lants produeixen línies de testimoni.
• Escolta i miraUn tall net de cisallament sona uniforme i projecta cintes; els sons de martelleig i la pols indiquen que la vora o l'alimentació són incorrectes.
Executeu el primer article, atureu-lo i mesureu-lo contra el dibuix en 3 punts al llarg del perfil abans de confirmar el lot. La màquina repetirà feliçment un error quaranta vegades amb una consistència perfecta, de manera que la primera peça porta tot el valor d'inspecció. Exemples acabats a través de potes, balustres i travessers a la Galeria de projectes de torns de fusta CNC mostra com hauria de ser superficialment un primer article engastat abans de polir.
Resolució de problemes: símptoma a causa per solucionar-ho
Gairebé totes les parts defectuoses d'un torn de fusta deixen rastres d'un d'aquests 5 símptomes:
| Símptoma | Causa probable | Fixar | Mesurament |
|---|---|---|---|
| Marques de vibració en seccions primes | Material no suportat que es flexiona lluny de la fulla | Afegir o reposicionar la lluna fixa a la zona esvelta; reduir la profunditat de tall | Deflexió visible al punt de repòs durant la passada |
| Ondulació al llarg de tot el perfil | Centres desgastats, larguers solts o fulla que ha superat la vora | Torneu a col·locar els centres, ajusteu els guixos, gireu o substituïu la fulla | Repetició del pas de l'ondulació amb la rotació del fus |
| Esquinçament sobre fibra figurada | Alimentació massa agressiva per a la fusta, vora mat | Redueix l'avanç d'acabat, fes una passada final més lleugera, esfila | La superfície es llegeix llisa sota la punta del dit després de la passada |
| Cremades a les valls de perfil | Retenció de la fulla, velocitat massa alta per al diàmetre | Augmentar l'avanç a través de la vall, reduir la velocitat del cargol | Cremades que apareixen als mateixos punts de perfil a cada part |
| Les peces varien al llarg del lot | Espais en blanc inconsistents, pressió de subjecció a la deriva | Estandarditzar la preparació de les peces en blanc, comprovar la força del mandril i del contrapunt | Diàmetre repartit en deu parts consecutives |
Treballeu la taula de dalt a baix quan aparegui un símptoma i canvieu una variable a la vegada perquè la solució s'identifiqui per si sola. Els arbres de diagnòstic més profunds, incloent-hi errors elèctrics i de controlador més enllà dels problemes de tall, resideixen a la Guia de resolució de problemes del torn de fusta, que és la pàgina per afegir als marcadors al costat de la màquina.
El ritme de manteniment que ho manté en funcionament
• Cada torn: elimineu les encenalls dels rails i els cargols i comproveu les vores de les fulles abans del primer cicle.
• setmanal: lubriqueu les guies i els cargols de boles segons el programa del manual i verifiqueu l'alineació de la contrapunta.
• Mensual: inspeccioneu la tensió de la corretja, comproveu l'ajust del largó i confirmeu que els centres giren correctament.
• Tal com s'ha desgastat: gireu o esfileu les fulles de perfil al primer signe d'esquinçament en lloc de després que arruïni el material.
Llista de comprovació prèvia al vol abans de cada lot
✓ Material en brut recte, sec, amb nusos comprovats i tallat a una longitud consistent.
✓ Mandril i contrapunt assentats ferms i uniformes, amb la llistó estable posicionada a la secció més prima.
✓ Perfil carregat, dimensions de la peça en brut definides, profunditat de desbast i avanç d'acabat revisats.
✓ Fulles inspeccionades, proteccions tancades, extracció en funcionament.
✓ 1r article mesurat en 3 punts de perfil abans de l'execució del lot.
Preguntes freqüents
Amb quina velocitat de l'eix he de començar?
Comença a baixa velocitat per al diàmetre, a pocs milers de RPM per a materials de pota típics i més lent per a diàmetres grans, després augmenta-la mentre el tall es manté suau i silenciós. La velocitat correcta s'anuncia; la incorrecta vibra o es crema primer.
Per què la meva peça només tremola a la secció central prima?
La fulla prima es flexiona lluny de la fulla exactament on és més prima, i el rebot es deixa veure com a vibracions. Col·loqueu la llistó estable en aquesta secció i alleugeriu el tall d'acabat; cap canvi de velocitat ni d'avanç substitueix el suport.
He d'arrodonir els espais en blanc abans de carregar-los o la màquina pot acceptar material quadrat?
Les màquines de producció prenen directament el material quadrat; la passada de desbast el fa rodonir en segons. L'important és que la peça en brut quadrada estigui recta i centrada, ja que una peça en brut descentrada colpeja la fulla en cada rotació fins que es torna rodona.
Com puc evitar que s'esquinci la fusta figurada o arrissada?
Primer esmola, després alenteix l'avanç d'acabat i fes una passada final més lleugera. La fibra dentada canvia de direcció constantment, i només una vora afilada amb un avanç suau la talla netament; algunes peces molt dentades simplement necessiten un marge de poliment programat.
Amb quina freqüència cal esmolar o substituir les fulles de perfil?
Per condició, no per calendari: el primer esquinçament o superfície borrosa en estoc que abans tallava neta és el senyal. Els tallers que treballen amb fusta massissa densa retoquen diàriament les vores a un ritme setmanal i mantenen un joc de recanvi esmolat per intercanviar sense aturar la producció.
Els meus perfils acabats mostren una fina ondulació en espiral. Què la causa?
Un patró en espiral regular segueix el gir i apunta a la mecànica: centres desgastats o solts, joc de la lamina o una fulla que ha superat el seu tall. Torneu a col·locar els centres, ajusteu les lamina i canvieu la fulla abans de tocar el programa.
Puc tornar la fusta verda o parcialment seca?
La màquina la tallarà, però la peça no mantindrà la forma que talleu. El material verd es mou a mesura que s'asseca, de manera que el tornejat de producció vol bruts secs i estables; el tornejat verd pertany a bols artesanals amb marge d'assecat intencionat, no a treballs de fus per lots.
Quin manteniment rutinari és realment més important?
Estella dels rails i cargols a cada torn, lubricació a temps i un estat correcte de la fulla. Aquests 3 hàbits eviten la cadena de desgast que acaba en ondulació, vibracions i pèrdua de precisió; tot el demés del manual importa, però aquests 3 paguen diàriament.
Executeu aquests passos a la màquina correcta
Cada tècnica anterior assumeix una màquina amb un suport sòlid, centres reals i un controlador que pronuncia perfils. Compareu configuracions en tota la gamma de Torns de fusta CNC per tornejat i tallat i aconsegueix un pressupost gratuït amb formació inclosa.