Què és el mecanitzat CNC amb IA?
RESPOSTA RÀPIDA
El mecanitzat CNC amb intel·ligència artificial utilitza intel·ligència artificial i aprenentatge automàtic per fer que una màquina CNC s'autooptimitzi. Els sensors transmeten dades en directe sobre vibracions, càrrega del cargol, temperatura i desgast de l'eina a algoritmes que ajusten els avanços, les velocitats i les trajectòries de l'eina en temps real, prediuen fallades abans que es produeixin i inspeccionen les peces mitjançant visió per computador.
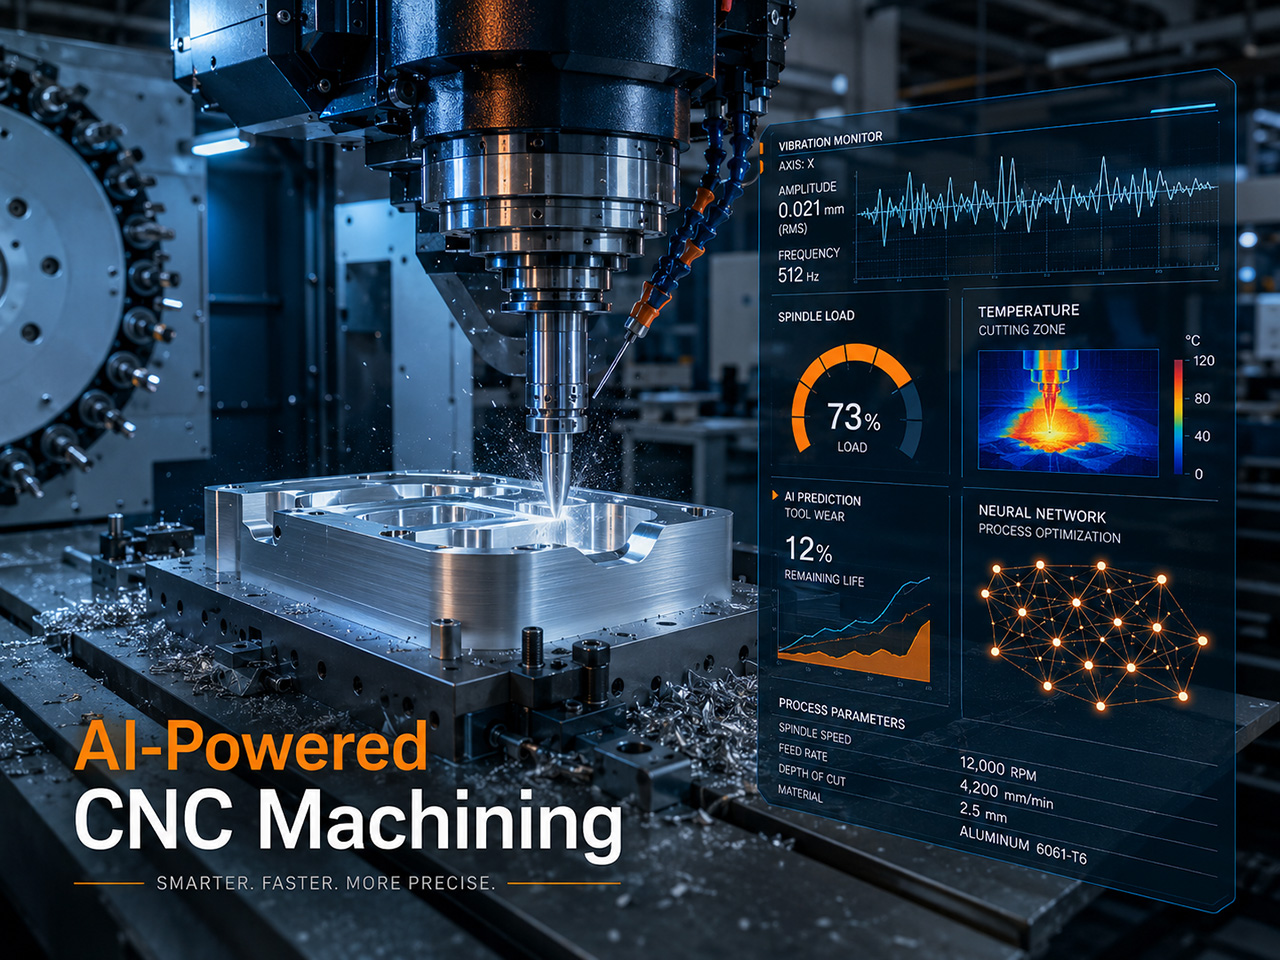
Tradicional Mecanitzat CNC és determinista. El codi G dicta cada moviment i la màquina el segueix. El mecanitzat CNC amb intel·ligència artificial afegeix una capa de retroalimentació a la part superior. Els sensors mesuren contínuament què passa a la vora de tall, els models d'aprenentatge automàtic comparen les lectures amb patrons històrics i el sistema de control fa microajustos per mantenir el tall dins la finestra òptima. Això combina 3 categories tecnològiques que abans estaven separades: control de processos en temps real, fabricació assistida per ordinador i inspecció de qualitat. El resultat és una màquina que es comporta menys com un robot i més com un maquinista experimentat que mai es cansa, mai perd la concentració i aprèn de cada treball.
La tecnologia és prou madura com per deixar de ser una novetat als tallers de CNC industrials. L'assistència per IA apareix en programari CAM com Autodesk Fusion 360 i Mastercam, en controladors de Siemens, Fanuc i els principals constructors asiàtics, i en plataformes d'automatització independents destinades a la cotització i la programació de fluxos de treball. La pregunta per a la majoria de tallers no és si considerar la IA, sinó on aplicar-la primer.
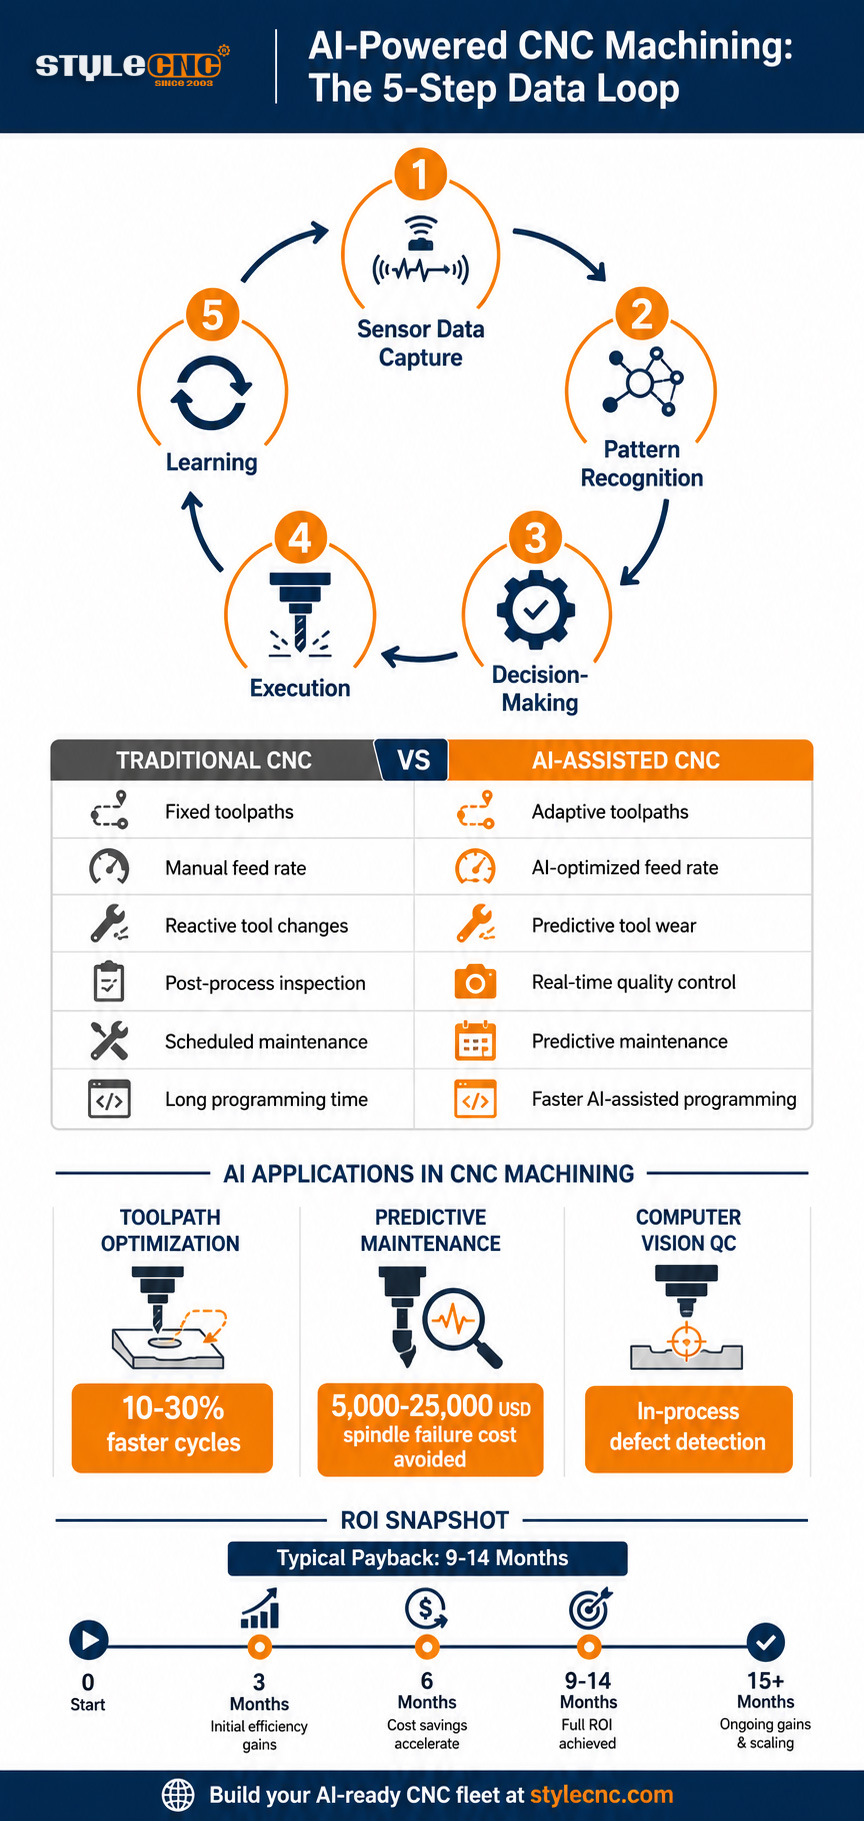
Com funciona la IA en el mecanitzat CNC: el bucle de dades de 5 passos
El mecanitzat CNC amb intel·ligència artificial segueix un procés de circuit tancat que es repeteix milers de vegades per segon durant un tall:
1. Captura de dades de sensors. Els sensors de vibració, els monitors de corrent del fus, les sondes d'emissió acústica, les càmeres tèrmiques i les càmeres òptiques d'alta resolució transmeten dades en brut de la màquina a un processador perimetral.
2. Reconeixement de patrons. Els models d'aprenentatge automàtic comparen els senyals en directe amb patrons de cicles anteriors. L'augment gradual del corrent del cargol mentre els pics de vibració poden indicar una fresa de dents que s'esvaeix; signatures de freqüència específiques apunten a vibracions.
3. Presa de decisions. La capa d'IA tradueix el reconeixement de patrons en acció. Pot reduir la velocitat d'avanç en un 18% per reduir la força, augmentar la velocitat del cargol per trencar una encenall o pausar el programa per a la inspecció de l'eina.
4. Execució. El controlador CNC aplica els nous paràmetres en mil·lisegons, sovint a través de canals estàndard de sobreescriptura de màquina que ja existeixen als controladors industrials.
5. Aprenentatge. Cada tall, cada ajust i cada resultat de la peça es retroalimenta al model. Al llarg de milers de treballs, el sistema millora a l'hora de predir què fer a continuació.
Aquest bucle és el que distingeix la mecanització per IA de l'automatització tradicional. Un estàndard Màquina CNC executa un programa fix. Un sistema basat en IA executa, observa, ajusta i aprèn. La diferència és més visible en materials complexos com el titani, l'acer endurit per a eines i els aliatges exòtics, on petites variacions en la duresa del material o el flux de refrigerant poden arruïnar una peça o trencar una eina quan els avanços i les velocitats són estàtics.
CNC tradicional vs CNC assistit per IA: una comparació en paral·lel
El canvi del mecanitzat CNC tradicional al mecanitzat assistit per IA rarament és de tot o res. La majoria de tallers adopten la IA per capes. La taula següent mostra on difereixen els dos enfocaments al llarg del flux de treball de mecanitzat.
| Factor | Mecanitzat CNC tradicional | Mecanitzat CNC assistit per IA |
|---|---|---|
| Generació de trajectes d'eina | CAM manual amb un temps de programació significatiu | Automatitzat i optimitzat per ML en la geometria i el material de l'estoc |
| Control de la velocitat d'alimentació | Corregit pel programa de principi a fi | Adaptatiu, s'ajusta a la càrrega del cargol en temps real |
| Detecció de desgast de l'eina | Inspecció de l'operador entre cicles | Monitorització contínua mitjançant el corrent i la vibració del fus |
| Control de qualitat | CMM postprocessament o inspecció visual | Visió per computador i control estadístic de processos en procés |
| Enfocament de manteniment | Intervals programats o reactius després d'una fallada | Predictiu basat en el reconeixement de patrons de sensors |
| Temps de programació | Hores per peça complexa | Reduït entre un 30 i un 40 per cent de mitjana en tot el flux de treball |
| Demanda d'habilitats d'operador | Coneixements sòlids de programació manual | Canvis cap a la supervisió, l'ajust i la gestió d'excepcions |
| El millor ajust | Flux de treball manual d'alta barreja i baix volum | Cicles de producció, geometria complexa, cel·les sense llums |
La majoria de tallers comencen amb un control adaptatiu de la velocitat d'alimentació en màquines existents i afegeixen Programari CAD/CAM funcions com el reconeixement automàtic de característiques abans d'invertir en sistemes de qualitat de circuit tancat complet. Aquest enfocament per etapes és important perquè com més antiga és una màquina, més difícil és adaptar-la amb sensors. Industrials de nivell mitjà i nous Encaminadors CNC i talladors làser sovint s'envien amb els paquets de sensors, la connectivitat de xarxa i el marge de processador necessaris per admetre el programari d'IA, motiu pel qual l'edat de la flota s'ha convertit en una qüestió estratègica per als propietaris de tallers que planifiquen els propers 5 anys.
Optimització de trajectòries d'eines amb IA: Avanços adaptatius, velocitats i codi G
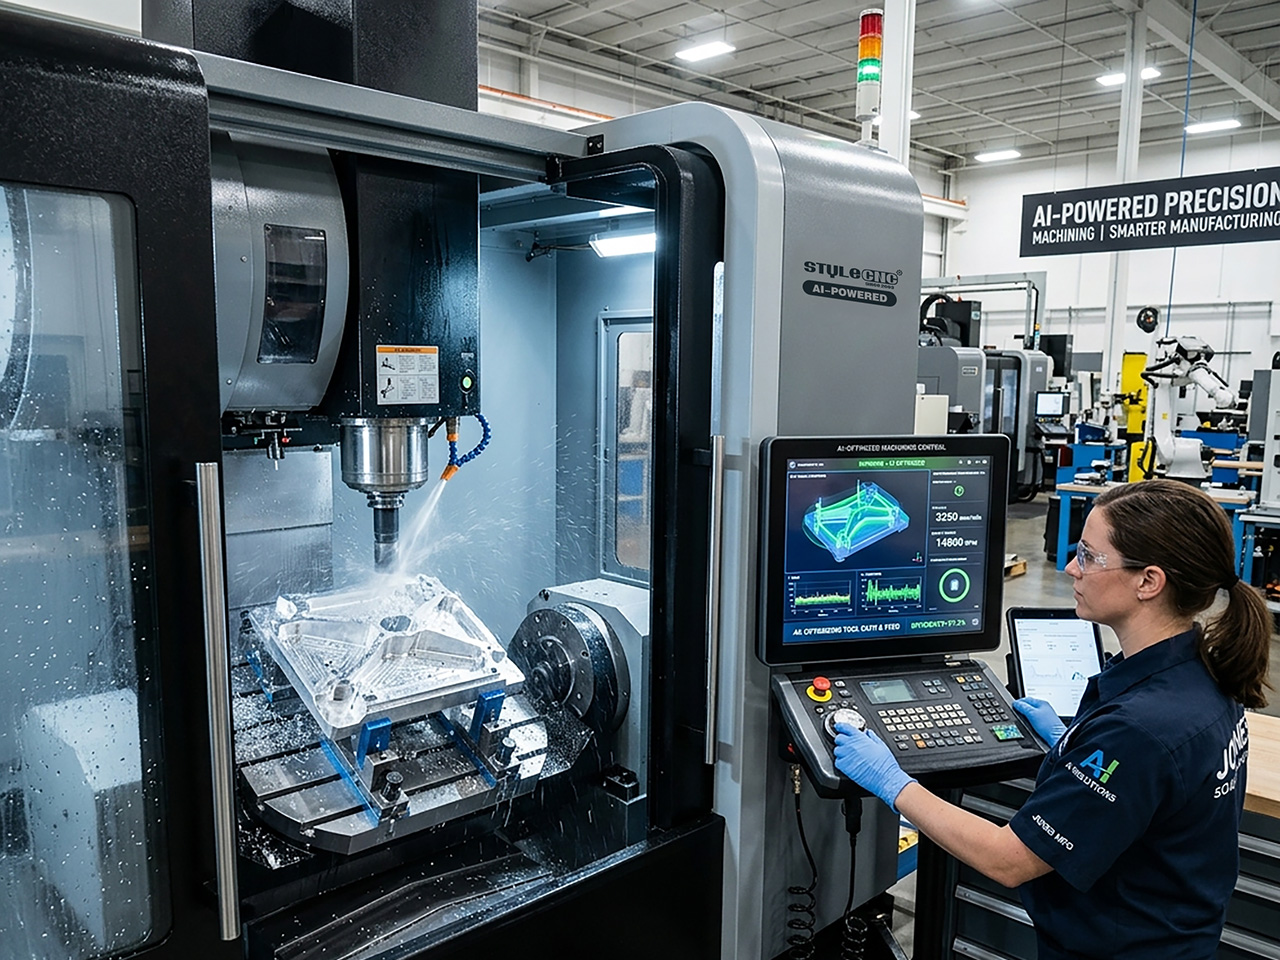
L'optimització de trajectòries d'eines és el cas d'ús d'IA més madur en el mecanitzat CNC i el que la majoria dels operadors troben primer. La tecnologia va començar amb trajectòries d'eines de neteja adaptativa i fresat trocoïdal en paquets CAM, on els algoritmes mantenen un angle d'acoblament de l'eina constant en lloc de forçar el tallador a les cantonades. La IA afegeix una segona capa d'aprenentatge: en lloc d'aplicar un objectiu d'acoblament fix, el programari s'entrena en talls històrics de la mateixa combinació de material i màquina i recomana conjunts de paràmetres que anteriorment produïen peces netes.
En termes pràctics, les plataformes CAM modernes basades en IA poden:
✓ Reduir els temps de cicle entre un 10 i un 30 per cent de mitjana eliminant les retraccions innecessàries de les eines i els talls d'aire.
✓ Allarga la vida útil de l'eina fins a un 40 per cent gràcies a la càrrega constant de ferritja i la reducció de les forces màximes de tall.
✓ Generar seqüències completes de trajectòries d'eines a partir d'un model CAD amb una intervenció mínima del programador.
✓ Ajusta les velocitats d'avanç dinàmicament en funció de la càrrega del cargol en temps real durant el tall.
✓ Seleccioneu estratègies de tall que coincideixin amb la geometria de la peça, incloent-hi la neteja adaptativa i el mecanitzat de restes.
En un fil de Practical Machinist sobre programari CAM d'IA, els maquinistes que treballen van assenyalar que les funcions d'IA més útils fins ara són el reconeixement automàtic de característiques, l'aprenentatge dels hàbits de l'usuari per suggerir els passos següents i la predicció de paràmetres per a eines i materials que el taller ja ha utilitzat. El mateix fil va plantejar una advertència justa: la IA no substitueix l'experiència pràctica profunda, i els operadors que confien cegament en els sistemes adaptatius poden perdre el moment en què el programari compensa un problema real de configuració.
És per això que la majoria de fluxos de treball CAM assistits per IA encara passen per un programador que revisa la trajectòria de l'eina, la signa i envia el codi G a la màquina. El rol canvia de la generació manual a la verificació, que és més ràpida però encara qualificada. Els fils de discussió de CNCZone sobre l'optimització de trajectòries d'eina per a màquines com Biesse Rovers informen consistentment que la generació automatitzada de trajectòries dóna bons resultats per a la majoria de treballs, però es beneficia de la revisió manual en dissenys imbricats complexos on l'algoritme pot fer ziga-zagues innecessàriament entre clústers de trepat.
Manteniment predictiu i control de qualitat de la visió per computador
La segona aplicació important de la IA és tot el que passa al voltant del tall: mantenir la màquina en bon estat i inspeccionar les peces que se'n desprenen.
El manteniment predictiu utilitza la mateixa pila de sensors que alimenta el control adaptatiu. Els espectres de vibració del fus, les corbes de corrent del motor i les tendències de temperatura es comparen amb els patrons que van precedir fallades anteriors. Quan el model veu que es desenvolupa un patró similar, marca el problema dies o setmanes abans que la màquina falli realment. Per a tallers que tenen problemes recurrents... Problemes i temps d'inactivitat del router CNC, aquí és on sovint apareixen els estalvis més mesurables, ja que una fallada no planificada del cargol en una màquina industrial pot costar entre 5,000 i 25,000 dòlars en reparació, a més del temps de producció perdut. Els coixinets, els cargols de boles, les guies lineals i els cargols mostren signatures predictives abans d'una fallada catastròfica.
El control de qualitat de visió per computador apunta càmeres d'alta resolució a la peça o a la zona de tall i executa el flux d'imatges a través de xarxes neuronals entrenades. El sistema pot detectar defectes superficials, desviació dimensional, funcions perdudes i marques d'eines mentre la peça encara és a la màquina. Quan es detecta un defecte, el controlador pot pausar el programa, tornar a tallar la funció o rebutjar la peça i començar de nou abans que es malgasti més material. MoldMaking Technology ha documentat fluxos de treball de circuit tancat on les dades d'inspecció de les CMM s'alimenten automàticament al següent cicle de mecanitzat, donant suport al que la indústria anomena control de qualitat de desplaçament a l'esquerra.
Per a línies de mobles de panells i cel·les de fresat ATC on les peces s'imbrican i es tallen a gran volum, la inspecció de visió en procés s'escala bé perquè les càmeres es poden muntar permanentment i entrenar una vegada als productes específics del taller. El cost marginal per peça inspeccionada s'acosta a zero després de la configuració inicial, que és exactament on brilla l'economia de la IA.
Programari CAM assistit per IA: el panorama actual
El mercat del programari CAM s'ha reorganitzat al voltant de la IA més ràpid del que la majoria dels usuaris de CNC esperaven. Ara existeixen 3 categories.
Plataformes CAM d'ús general amb funcions d'IA inclou Autodesk Fusion 360, Mastercam i HyperMill MAXX, Siemens NX CAM i ESPRIT. Aquestes eines incorporen l'aprenentatge automàtic en operacions específiques com el desbast adaptatiu, l'evitació de col·lisions i el reconeixement de característiques, alhora que mantenen el flux de treball CAM tradicional que coneixen els programadors.
Plataformes d'automatització natives d'IA com Toolpath i CloudNC se centren en automatitzar el camí des de la sol·licitud de pressupost fins al codi G. Aquestes plataformes tenen com a objectiu comprimir la cotització, la revisió del disseny per a la fabricació i la programació CAM en un únic flux de treball impulsat per suggeriments d'IA. Els tallers de motlles i matrius han liderat l'adopció, ja que els dissenys de motlles complexos es beneficien més del reconeixement automatitzat de característiques.
IA integrada en controladors és la categoria més nova. Siemens Sinumerik One, Fanuc iHMI i les actualitzacions de firmware emergents dels fabricants de CNC d'escriptori estan introduint l'aprenentatge automàtic directament al controlador, de manera que el control adaptatiu funciona fins i tot quan el programari CAM no l'admet. Per als tallers que encara utilitzen Programari de controlador CNC Mach3 o instal·lacions més antigues de Weihong Ncstudio, la solució pràctica sol ser actualitzar el CAM primer i el controlador després.
Un punt de partida útil per a l'avaluació és el Llista de programari de programació CNC, que presenta el panorama de les eines CAM per capacitat i cas d'ús. A partir d'aquí, les preguntes de compra esdevenen específiques: quins materials ja coneix el model d'IA, quants postprocessadors vénen provats prèviament, quant costa la subscripció durant 5 anys i quanta reciclatge necessitaran els programadors del taller.
Pel que fa al cost, les xifres del món real publicades als fils de preus de programari CAM de Practical Machinist i Hobby-Machinist se situen entre els 600 $a l'any per als paquets bàsics i entre els 3,000 i els 12,000 $per opció a l'any per a les principals plataformes CAM millorades amb IA, amb descomptes disponibles per a ús aficionat i educatiu. Els càlculs del retorn de la inversió normalment es defineixen al voltant del temps de programació estalviat. Un taller que factura les hores del programador a 75 $i recupera 6 hores setmanals mitjançant l'assistència d'IA cobreix una subscripció de 3,000 $en aproximadament 7 setmanes.
El cas de negoci: retorn de la inversió, cost i adopció per a tallers CNC
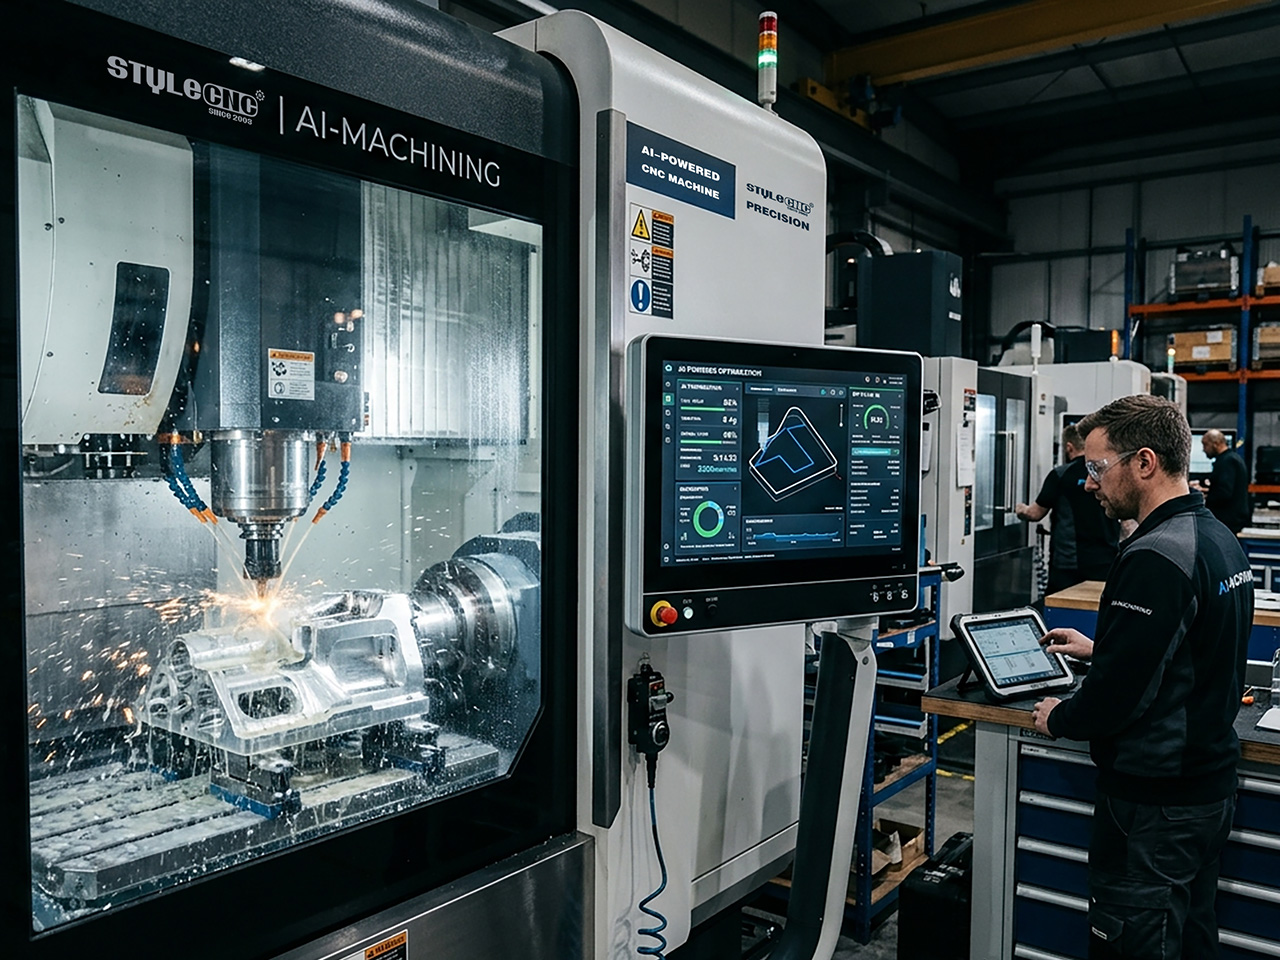
La pregunta més freqüent que es fan els propietaris de botigues és si la IA val la pena per a la seva botiga en concret. La resposta depèn del volum, la barreja i l'edat de la màquina.
El mecanitzat CNC amb tecnologia d'IA produeix el retorn de la inversió més alt en 3 escenaris:
✓ Producció d'alt volum on el temps de cicle curt guanya compost a través de milers de peces.
✓ Geometria complexa en materials cars on la ruptura o el rebuig de les eines és costós.
✓ Funcionament amb llums apagades o gairebé amb llums apagades, en què la màquina funciona sense supervisió i ha de prendre les seves pròpies decisions.
Per a treballs personalitzats de baix volum on cada treball és diferent, l'avantatge de la IA es redueix. El model necessita dades per aprendre, i un prototip únic li dóna poc amb què treballar. Aquest és en part el motiu pel qual molts tallers de fabricació adopten la IA primer al seu programari CAM, on ajuda amb el temps de programació, i només més tard als seus controladors, on ajuda amb l'execució.
Els períodes de retorn de la inversió reportats pels proveïdors de CAM i els tallers de motlles oscil·len entre els 9 i els 14 mesos. La inversió inclou llicències de programari, adaptacions de sensors quan calgui, temps de formació per a programadors i operadors i costos de subscripció continus. En comparació amb això, els tallers solen comptabilitzar el temps estalviat en programació, la reducció de ferralla, una vida útil més llarga de l'eina i menys parades de màquina no planificades.
El cost que sovint es passa per alt és l'adaptació de la força laboral. Els programadors que han passat vint anys escrivint trajectòries d'eines a mà de vegades es resisteixen als suggeriments d'IA per orgull professional o perquè la IA s'ha equivocat a la primera feina. Els tallers que tenen èxit amb la IA tendeixen a involucrar els seus millors programadors en l'afinació del sistema en lloc d'imposar-los-el, cosa que converteix l'experiència en dades d'entrenament en lloc de descartar-les.
STYLECNC Maquinari: encaminadors ATC i línies de mobiliari de panells com a plataformes preparades per a la IA
El maquinari del mecanitzat CNC amb tecnologia d'IA és més important del que solen admetre els proveïdors de programari. El programari d'IA no pot ajustar una velocitat d'avanç que la màquina no pot executar, no pot llegir dades de vibració sense els sensors i no pot funcionar a tota màquina sense un canviador d'eines automàtic. La màquina ha de ser capaç de respondre la IA que vol fer.
STYLECNC construeix les seves línies de productes industrials tenint en compte aquesta capacitat per capes. El Categoria de fresadora CNC ATC cobreix canviadors d'eines automàtics lineals i de carrusel en fusteria, alumini i 3D configuracions de fresat. El canviador d'eines automàtic és la base de qualsevol lògica de programació d'IA que necessiti planificar seqüències d'eines en múltiples operacions sense la intervenció de l'operador. Sense ell, l'optimització per IA està limitada al que pot fer una sola eina.
L' línia de producció de mobles amb panells intel·ligents mostra com és a la pràctica una cel·la totalment integrada i preparada per a la IA. La línia inclou càrrega automàtica, CAM imbricat, enrutament ATC, enganxat de vores i etiquetatge, amb sensors i codis de barres que rastregen cada panell durant el flux de treball. Un cop les canonades de dades estan al seu lloc, la superposició de la programació o el manteniment predictiu basats en IA és una actualització de programari en lloc d'una revisió del maquinari.
Per als tallers que planifiquen una guia d'IA plurianual, la seqüència pràctica sol ser primer el maquinari i després el programari. Comprar una màquina amb els capçals de sensors, la connectivitat de xarxa i la capacitat ATC per admetre la IA més tard és significativament més barat que modernitzar una màquina antiga després. Revisió Fallades comunes del fus del router CNC i la cobertura de sensors d'una màquina candidata abans de la compra és el tipus de diligència deguda que val la pena quan el manteniment predictiu de la IA es converteix en una partida pressupostària 3 anys després.
Glossari: Entitats clau en el mecanitzat CNC amb IA
Feu servir aquest glossari com a referència ràpida a l'hora d'avaluar plataformes CAM d'IA o maquinari CNC preparat per a IA.
| termini | definició |
|---|---|
| Control adaptatiu | Ajust en temps real de la velocitat d'avanç, la velocitat del cargol o la profunditat de tall segons la retroalimentació del sensor durant el mecanitzat. |
| Optimització del recorregut d'eina | Refinament algorítmic del moviment del tallador per minimitzar el temps de cicle, el desgast de l'eina i els defectes superficials. |
| Manteniment predictiu | Previsió de fallades de components de màquina basant-se en el reconeixement de patrons de sensors abans que es produeixi la fallada. |
| Control de qualitat de la visió per computador | Inspecció de peces basada en càmera mitjançant xarxes neuronals per detectar defectes, dimensions i acabats. |
| Model d'aprenentatge automàtic | Algoritme entrenat amb dades històriques de mecanitzat que millora les seves prediccions al llarg del temps. |
| Bessó digital | Rèplica virtual d'una màquina física utilitzada per simular, provar i optimitzar cicles abans que s'executin en metall. |
| Informàtica Edge | Processador integrat a la màquina que executa la inferència d'IA localment sense dependre de la connectivitat al núvol. |
| Mecanitzat en bucle tancat | Flux de treball on els resultats de la inspecció s'incorporen automàticament als paràmetres de mecanitzat. |
| Reconeixement de característiques | Capacitat de programari CAM que identifica característiques geomètriques en un model CAD i assigna les operacions adequades. |
| Neteja adaptativa | Estratègia de trajectòria d'eina de desbast que manté un enganxament constant del tallador, sovint millorada per IA. |
Preguntes freqüents
La IA substitueix els maquinistes CNC i els programadors CAM?
No. Les discussions al fil "AI CAM què hi ha a l'aire" de Practical Machinist i el consens més ampli de la indústria apunten a que la IA augmenta en lloc de substituir els operadors qualificats. Els programadors CAM fan la transició cap a la revisió de les trajectòries d'eines generades per la IA i l'ajust del sistema. Els maquinistes encara s'encarreguen de la fixació, la configuració, la gestió d'excepcions i les decisions que la IA no pot fer només a partir de les dades dels sensors. El canvi és en la combinació d'habilitats, no en el nombre de personal, i els tallers que impliquen programadors experimentats en el desplegament de la IA veuen les transicions més suaus.
Quin és el retorn de la inversió típic d'un programari CAM basat en IA per a una petita botiga?
Els fils de discussió sobre preus de programari CAM de Hobby-Machinist i Practical Machinist situen les subscripcions reals entre 600 $a l'any per a paquets bàsics i entre 3,000 i 12,000 $per subscripció a l'any per a plataformes millorades amb IA. Els tallers solen recuperar el cost en un termini de 8 a 14 mesos gràcies a la reducció del temps de programació, taxes de rebuig més baixes i una vida útil de les eines més llarga. Els càlculs són més favorables per als tallers que operen amb volums de producció o geometries complexes on els guanys per peça són més elevats.
Pot la velocitat d'avanç adaptativa per IA danyar la meva màquina CNC?
El fil de discussió sobre l'avanç adaptatiu de Practical Machinist tracta aquest tema directament. El control adaptatiu llegeix la càrrega del cargol, la vibració i el corrent i ajusta l'avanç dins dels límits preestablerts. Si es configura correctament, protegeix la màquina reduint la força quan les condicions es tornen dures. El risc és utilitzar la IA per emmascarar un problema real com una eina desafilada o un mal dispositiu de fixació. Els operadors experimentats emfatitzen la importància de comprovar la correcció del que fa el sistema en lloc de confiar-hi cegament.
Com millora la IA l'optimització de les trajectòries d'eines en comparació amb el CAM tradicional?
Els fils d'optimització de trajectòries d'eines de CNCZone i la documentació del proveïdor de CAM descriuen diverses millores: l'eliminació de retraccions d'eines i patrons en ziga-zaga innecessaris, la selecció d'estratègies de tall que coincideixin amb la geometria de la peça, el manteniment d'un enganxament constant durant el desbast i l'elecció de l'ordre de les eines per minimitzar els canvis d'eina. Els guanys reportats inclouen temps de cicle entre un 10 i un 30 per cent més curts i una vida útil de l'eina un 40 per cent més llarga de mitjana, amb els guanys més grans en mecanitzats complexos. 3D peces i cicles de producció imbricats.
Quins sensors necessito per afegir IA a una màquina CNC existent?
Els col·laboradors de Practical Machinist i els proveïdors de CAM coincideixen que la pila mínima de sensors és la monitorització del corrent del fus, acceleròmetres de vibració a la carcassa del fus i sondes de temperatura al motor principal i als coixinets. Per al control de qualitat de la visió per computador, afegiu una càmera d'alta resolució muntada a la zona de treball. Moltes màquines més noves s'envien amb aquests sensors instal·lats. Les màquines més antigues normalment poden acceptar modificacions, tot i que la calibració requereix temps i les dades s'han de connectar a un controlador o processador de vora capaç d'executar inferència d'IA.
La IA és útil per al mecanitzat de motlles i matrius?
MoldMaking Technology ha informat repetidament sobre l'adopció de la IA als tallers de motlles, incloent-hi la integració del bessó digital de Siemens Sinumerik One i plataformes com Atomic Industries que automatitzen el disseny de motlles i la programació CAM. Els beneficis del treball amb motlles són especialment importants perquè les cavitats complexes, l'acer per a eines car i les toleràncies ajustades recompensen cada reducció del temps de cicle i cada trencament d'eina evitat. Els fluxos de treball d'inspecció de circuit tancat on les dades CMM es retornen al mecanitzat ara s'implementen en producció als tallers de motlles de tot el món.
STYLECNC Els enrutadors CNC industrials, les línies de producció de mobles de panells i els centres de mecanitzat ATC estan dissenyats com a plataformes de maquinari preparades per a la IA. Poseu-vos en contacte amb el STYLECNC equip per a una avaluació de quina configuració s'adapta millor al vostre volum de producció, combinació de materials i full de ruta d'IA, o revisar el Catàleg de programari CAD/CAM i Llista de programari de programació CNC per mapejar la vostra pila de programari amb maquinari preparat per a IA abans de la vostra propera inversió en equipament.